
لماذا تتفوق تقنية PCD Turning؟
مقدمة: التأثير الواقعي لاختيار الإضافات
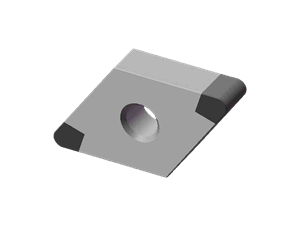
تخيل ورشة تصنيع حيث يقطع صوت أزيز المخارط المنتظم صريرٌ متكررٌ لأداة قطع مهترئة. يسارع المشغلون لاستبدال الأدوات، وتتأخر جداول الإنتاج، وتمتلئ صناديق الخردة بالقطع التالفة باهظة الثمن. هذا السيناريو شائعٌ جدًا عند خراطة الألومنيوم عالي السيليكون أو غيره من المواد الكاشطة باستخدام أدوات قطع الكربيد التقليدية. السؤال الذي يتبادر إلى ذهن كل مهندس:لماذا تتفوق أدوات الخراطة المصنوعة من الماس متعدد البلورات (PCD) باستمرار على غيرها؟يكمن السر في الخصائص الفريدة للماس متعدد البلورات (PCD) - صلابته الفائقة، واحتكاكه المنخفض، وموصليته الحرارية العالية - مما يُطيل عمر الأدوات، ويُحسّن جودة السطح، ويُقلل وقت التوقف. في هذه المدونة، سنتعمق في الأسباب التقنية وراء تفوق حشوات الخراطة المصنوعة من الماس متعدد البلورات، ونشارك قصص نجاح واقعية، ونقدم نصائح عملية لتحسين عمليات الخراطة. سواء كنت تُصنّع مكابس السيارات أو مكونات الطائرات، فإن فهم قوة حشوات الماس متعدد البلورات سيُحدث نقلة نوعية في إنتاجيتك.
نقاط الضعف: أوجه قصور الحشوات التقليدية
1. التآكل السريع للأدوات على الألومنيوم عالي السيليكون
تُعرف سبائك الألومنيوم عالية السيليكون (مثل AlSi17Cu4Mg) بتسببها في تآكل أدوات القطع. تعمل جزيئات السيليكون الصلبة كأوراق الصنفرة، مما يؤدي إلى تلف رؤوس الكربيد بسرعة. في مصنع نموذجي لمحركات السيارات ينتج 1000 مكبس يوميًا، قد لا تدوم رأس الكربيد إلا 50 قطعة، مما يستدعي تغيير الأدوات بشكل متكرر. يستغرق كل تغيير 5 دقائق، مما ينتج عنه أكثر من 80 ساعة إنتاج ضائعة شهريًا. علاوة على ذلك، تتراكم تكلفة رؤوس القطع: فبسعر 15 دولارًا للرأس الواحد، قد يتجاوز الإنفاق السنوي 100,000 دولار - ناهيك عن تكاليف العمالة ووقت التوقف.

2. رداءة تشطيب السطح وكثرة الرفض
مع تآكل الحشوات، تتدهور خشونة السطح (Ra). في التطبيقات الدقيقة، مثل أجسام الصمامات الهيدروليكية، قد تتسبب قيمة Ra التي تتجاوز 1.6 ميكرومتر في حدوث تسريب وتلف مبكر. أفاد أحد المصنّعين في قطاع الصناعات الهيدروليكية عن معدل رفض بنسبة 12% بسبب رداءة تشطيب السطح، مما يكلف 200 ألف دولار سنويًا من الخردة وإعادة التصنيع. إضافةً إلى ذلك، يُجبر عدم اتساق جودة السطح على إجراء عمليات تلميع إضافية، مما يزيد من زمن دورة الإنتاج بنسبة 20%.
3. عمر الأدوات غير المتوقع وفترات التوقف المكلفة
غالباً ما تتعرض أدوات القطع المصنوعة من الكربيد لتلف كارثي، خاصةً عند تشغيل القطع المتقطعة أو الشوائب الصلبة. ويؤدي العمر الافتراضي غير المتوقع للأدوات إلى توقفات غير مخطط لها للآلات، مما يعطل سير عمليات التصنيع الرشيق. وقد وجدت دراسة أجرتها جمعية منتجات التصنيع الدقيق أن التوقفات غير المخطط لها بسبب أعطال الأدوات تكلف ورش العمل ما متوسطه 22,000 دولار أمريكي في الساعة. بالنسبة لورشة متوسطة الحجم تضم 10 مخارط CNC، قد يعني هذا خسارة في الإيرادات تتجاوز مليون دولار أمريكي سنوياً.
الحلول: كيف تعالج أدوات القطع المصنوعة من الماس متعدد الكريستالات هذه التحديات
1. مقاومة لا مثيل لها للتآكل
تتميز حشوات PCD بطبقة من الماس متعدد البلورات تصل صلابتها إلى 10000 HV، مقارنةً بـ 1500-2000 HV للكربيد. هذه الصلابة الفائقة تقلل بشكل ملحوظ من التآكل الكاشط عند تشغيل الألومنيوم عالي السيليكون. في اختبارات مضبوطة، استمرت حشوات PCD لمدة أطول بعشرين ضعفًا من الكربيد عند خراطة AlSi17Cu4Mg، مع عمر افتراضي للأداة يصل إلى 1000 قطعة لكل حافة. هذا يعني عددًا أقل من تغييرات الأدوات، واستهلاكًا أقل للحشوات، وتوفيرًا كبيرًا في التكاليف.
2. تشطيب سطحي فائق
يُقلل معامل الاحتكاك المنخفض للماس (0.1) مقارنةً بالكربيد (0.4-0.6) من تراكم الحواف ويُخفف قوى القطع. ونتيجةً لذلك، تُنتج حشوات PCD أسطحًا نهائية لامعة كسطح المرآة (Ra).< 0.4 µm) consistently, eliminating the need for secondary polishing. For hydraulic valve bodies, this means achieving the required Ra 0.8 µm directly from turning, reducing cycle time by 20% and scrap rate to near zero.
3. أداء ثابت وعمر أطول للأداة
صُممت حشوات PCD بطبقة ماسية متجانسة تتآكل بشكل منتظم، مما يمنع الكسر المفاجئ. تتيح هذه الخاصية إمكانية تغيير الأدوات وفقًا لجدول زمني محدد، مما يقلل من وقت التوقف غير المخطط له. بالإضافة إلى ذلك، تعمل الموصلية الحرارية العالية للماس (500 واط/متر.كلفن) على تبديد الحرارة بعيدًا عن حافة القطع، مما يقلل من التشوه الحراري ويطيل عمر الأداة حتى عند السرعات العالية. وقد أفاد المصنّعون بزيادة تصل إلى 30% في فعالية المعدات الإجمالية (OEE) بعد التحول إلى استخدام حشوات PCD.
قصص نجاح العملاء
الحالة الأولى: شركة تصنيع مكونات السيارات في شتوتغارت، ألمانيا
واجه السيد كلاوس ويبر، مدير الإنتاج في إحدى الشركات الرائدة في توريد قطع غيار السيارات، مشكلة تغيير الأدوات بشكل متكرر عند تشكيل رؤوس أسطوانات الألمنيوم. بعد اعتماده لقطع PCD من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة، زاد عمر الأدوات من 80 إلى 1200 قطعة لكل حافة، مما قلل وقت التوقف بنسبة 85%. كما تحسنت جودة سطح القطع من 1.2 ميكرومتر إلى 0.6 ميكرومتر، مما ألغى الحاجة إلى عملية التلميع. يقول ويبر: "لقد أحدثت دقة قطع PCD هذه ثورة في خط إنتاجنا. فقد خفضنا تكاليف الأدوات بنسبة 40% ورفعنا الإنتاج بنسبة 15%".
الحالة الثانية: مورد في مجال صناعة الطيران والفضاء في تولوز، فرنسا
واجهت السيدة صوفي مارتن، مهندسة التصنيع لدى أحد موردي مكونات صناعة الطيران، مشكلة الاهتزازات وضعف جودة التشطيب عند تشكيل قطع الألمنيوم ذات الجدران الرقيقة. تسببت القطع التقليدية في اهتزازات أدت إلى رفض بعض القطع. مع استخدام قطع PCD ذات الحواف الحادة والسطح المصقول، انخفضت قوى القطع بنسبة 30%، مما قضى على الاهتزازات. وانخفض معدل الخردة من 8% إلى 0.5%، موفرًا بذلك 150,000 يورو سنويًا. وتضيف مارتن: "ساعدنا الدعم الفني من شركة LUCUBRATE في تحسين معايير التشغيل. أصبحت قطع PCD الخاصة بهم الآن معيارًا أساسيًا في جميع عمليات تشكيل الألمنيوم لدينا."
الحالة الثالثة: شركة تصنيع أجهزة طبية في بوسطن، الولايات المتحدة الأمريكية
كانت الدكتورة إميلي تشين، مديرة العمليات في شركة للأجهزة الطبية، بحاجة إلى تصنيع براغي عظمية من سبائك التيتانيوم وفقًا لمتطلبات صارمة تتعلق بسلامة السطح. تسببت حشوات الكربيد في تصلب السطح وظهور تشطيب دون المستوى المطلوب. أما حشوات PCD، ذات الميل المنخفض للتيتانيوم، فقد خفضت درجة حرارة القطع وأنتجت سطحًا مصقولًا كالمرآة (Ra 0.2 ميكرومتر) دون تصلب السطح. زاد عمر الأداة خمسة أضعاف، ووصلت نسبة الإنتاج إلى 99.8%. تقول تشين: "تجاوزت حشوات PCD من LUCUBRATE توقعاتنا. لقد مكنتنا من تلبية متطلبات إدارة الغذاء والدواء الأمريكية مع خفض تكلفة القطعة الواحدة بنسبة 25%."
الحالة الرابعة: شركة تصنيع أغلفة الأجهزة الإلكترونية في شنتشن، الصين
واجه السيد لي وي، مدير مصنع في شركة لتصنيع أغلفة الأجهزة الإلكترونية الاستهلاكية، مشكلة تآكل شديد عند تشكيل الألمنيوم المصبوب باستخدام أكاسيد كاشطة. لم تدوم حشوات الكربيد سوى 30 قطعة. أدى التحول إلى حشوات PCD من شركة LUCUBRATE إلى زيادة عمر الأداة إلى 800 قطعة، مما خفض تكاليف الحشوات بنسبة 60%. كما تحسنت جودة السطح، مما ألغى عمليات إزالة النتوءات. يقول لي: "كان العائد على الاستثمار فوريًا. لقد استرددنا تكلفة الحشوات المرتفعة في غضون شهرين من خلال تقليل وقت التوقف عن العمل والعمالة."
التطبيقات والشراكات
تتميز حشوات الخراطة المصنوعة من الماس متعدد البلورات (PCD) بتفوقها في مجموعة واسعة من التطبيقات، بما في ذلك:
- قطع غيار السيارات: كتل المحركات، رؤوس الأسطوانات، المكابس، علب ناقل الحركة
- صناعة الطيران والفضاء: المكونات الهيكلية، أجزاء معدات الهبوط، مشعبات هيدروليكية
- الأجهزة الطبية: غرسات العظام، الأدوات الجراحية
- الإلكترونيات: مشتتات الحرارة، أغلفة الموصلات، الحاويات
أقامت شركة نانتونغ لتصنيع الآلات والتشحيم المحدودة شراكات استراتيجية مع كبرى شركات التوزيع ومصنعي المعدات الأصلية في أوروبا وأمريكا الشمالية وآسيا. فعلى سبيل المثال، نوفر حشوات PCD لمورد ألماني رائد في قطاع السيارات بموجب اتفاقية إطارية، مما يضمن التسليم الفوري والدعم الفني. كما مكّننا تعاوننا مع موزع أمريكي متخصص في صناعة الطيران من تصميم أشكال هندسية مخصصة للحشوات لتناسب سبائك النيكل المختلفة. وتؤكد هذه الشراكات التزامنا بتوفير حلول مصممة خصيصًا لتطبيقات محددة وإمدادات موثوقة.
الأسئلة الشائعة: أسئلة المهندسين ومديري المشتريات
س1: هل يمكن استخدام حشوات PCD على الفولاذ الكربوني أو الفولاذ المقاوم للصدأ؟
ج1: لا يُنصح باستخدام حشوات PCD مع المواد الحديدية نظرًا للتقارب الكيميائي العالي بين الماس والحديد، مما يُسبب تآكلًا سريعًا عند درجات الحرارة المرتفعة. أما بالنسبة للفولاذ، فإن حشوات نيتريد البورون المكعب (CBN) أكثر ملاءمة. مع ذلك، يتفوق PCD في المواد غير الحديدية مثل سبائك الألومنيوم والنحاس والتيتانيوم.
س2: كيف تقارن تكلفة حشوات PCD بتكلفة حشوات الكربيد؟
ج٢: عادةً ما تكون تكلفة حشوات PCD أعلى من تكلفة حشوات الكربيد بمقدار ٥ إلى ١٠ أضعاف. ومع ذلك، فإن عمرها الطويل (أطول في كثير من الأحيان بمقدار ١٠ إلى ٢٠ ضعفًا) وتقليل وقت التوقف يؤديان إلى انخفاض تكلفة القطعة الواحدة. بالنسبة للإنتاج بكميات كبيرة، عادةً ما يتحقق عائد الاستثمار في غضون بضعة أشهر.
س3: ما هي معايير القطع التي يجب استخدامها مع حشوات PCD؟
A3: تسمح ريش القطع المصنوعة من الماس متعدد الكريستالات (PCD) بسرعات قطع أعلى (300-1000 متر/دقيقة للألمنيوم) ومعدلات تغذية أعلى (0.1-0.5 مم/دورة). يمكن أن يصل عمق القطع إلى 2 مم. مع ذلك، تعتمد المعايير المثلى على مادة قطعة العمل وصلابة الماكينة. نوصي باستشارة فريقنا الفني للحصول على توصيات مُخصصة.
س4: هل يمكن إعادة طحن أو إعادة شحذ حشوات PCD؟
ج٤: نعم، يمكن إعادة طحن حشوات PCD، ولكن ذلك يتطلب معدات طحن ماسية متخصصة. نقدم خدمة إعادة الطحن التي تعيد للحشوات أداءها الأصلي بجزء بسيط من تكلفة الحشوات الجديدة، عادةً ما بين ٣٠ و٤٠٪ من سعر الشراء.
س5: كيف أختار درجة PCD المناسبة لتطبيقي؟
ج٥: يعتمد اختيار درجة PCD على مادة قطعة العمل وظروف التشغيل. بالنسبة لسبائك الألومنيوم الكاشطة، يُعد PCD ذو الحبيبات الدقيقة والمقاومة العالية للتآكل مثاليًا. أما بالنسبة للتيتانيوم، فإن PCD ذو الحبيبات الخشنة والمتانة العالية يقلل من التكسر. يمكن لمهندسينا تقديم توصيات بشأن الدرجة بناءً على تطبيقك المحدد.
الخلاصة: ارتقِ بعمليات الخراطة الخاصة بك باستخدام حشوات PCD
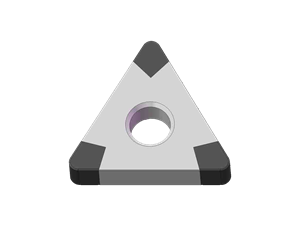
في عالم التصنيع التنافسي، كل ثانية وكل قطعة خراطة لها أهميتها. توفر قطع الخراطة المصنوعة من الماس متعدد البلورات (PCD) حلاً فعالاً لمشاكل التآكل السريع للأدوات، وضعف جودة السطح، وعدم القدرة على التنبؤ بعمر الأداة. بفضل الصلابة الفائقة والاحتكاك المنخفض للماس، يمكن للمصنعين تحقيق عمر أطول للأدوات، وجودة فائقة، وتكاليف أقل. وكما أثبت عملاؤنا حول العالم، فإن التحول إلى قطع الخراطة المصنوعة من الماس متعدد البلورات (PCD) من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة (NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.) يحقق نتائج ملموسة. هل أنت مستعد لإحداث نقلة نوعية في عمليات الخراطة لديك؟ تواصل مع مهندسي المبيعات لدينا لطلب ورقة بحثية فنية مجانية أو لتحديد موعد استشارة. اكتشف كيف يمكن لقطع الخراطة المصنوعة من الماس متعدد البلورات (PCD) أن تمنحك ميزة تنافسية.



