
لماذا آلات CNC لتشكيل وتصنيع العلامات التجارية؟
تخيل هذا: الساعة الثانية صباحًا يوم الثلاثاء، وخط إنتاجك متوقف منذ ثلاث ساعات. ما السبب؟ قالب تقطيع مهترئ يتسبب في قطع غير متناسقة في دفعة من رقائق قلب المحولات. فريقك في حالة من الارتباك، وحاوية الخردة تمتلئ، والعميل المنتظر للشحنة يهدد بالفعل بفرض غرامات. لست وحدك. هذا السيناريو يتكرر في المصانع حول العالم، ولهذا السبب تحديدًا أنت بحاجة إلى الحل الصحيح.ماكينة CNC لتشكيل ونقش الأسطواناتقد تُحدث هذه الآلات نقلة نوعية. في هذه المدونة، سنتعمق في كيفية معالجتها للتحديات الرئيسية، وتعزيز الكفاءة، وتحقيق عائد استثمار ملموس. كما سنشارك أمثلة واقعية ورؤى تقنية لمساعدتك على اتخاذ قرارات مدروسة.
نقاط الضعف: التكاليف الخفية لعمليات التقطيع والعلامات التجارية غير الفعالة
المشكلة الأولى: عدم اتساق جودة القطع مما يؤدي إلى التخلص منها وإعادة العمل عليها
في صناعات مثل تصنيع المحولات، تؤثر دقة الشقوق في رقائق القلب المغناطيسي بشكل مباشر على الخصائص المغناطيسية وملاءمة التجميع. غالبًا ما تعاني عمليات الشقوق اليدوية أو شبه الآلية من تآكل الأدوات، وعدم المحاذاة، وتفاوت مهارة المشغلين. والنتيجة: شقوق عميقة جدًا، أو ضحلة جدًا، أو بزاوية غير صحيحة. يؤدي هذا إلى معدلات هدر تصل إلى 5-8% في بعض العمليات. بالنسبة لمصنع متوسط الحجم ينتج 100,000 رقاقة شهريًا، فهذا يعني هدر ما بين 5,000 و8,000 قطعة. بتكلفة مواد تبلغ دولارين لكل رقاقة، تصل الخسائر المباشرة في المواد وحدها إلى ما بين 10,000 و16,000 دولار، ناهيك عن تكاليف العمالة والطاقة المستهلكة. بالإضافة إلى ذلك، تضيف إعادة العمل ما بين 15-20% إلى وقت الإنتاج، مما يؤخر الشحنات ويزيد من تكاليف العمل الإضافي.

المشكلة الثانية: بطء عمليات بناء العلامة التجارية مما يؤدي إلى اختناقات
غالباً ما يُهمل وضع العلامات التجارية، سواءً لأغراض التتبع أو العلامة التجارية نفسها أو الامتثال للوائح التنظيمية. ويُؤدي استخدام الختم اليدوي أو محطات وضع العلامات التجارية المنفصلة إلى اختناقات في الإنتاج. فعلى سبيل المثال، استخدمت شركة أوروبية مُصنِّعة لمكونات الصلب الكهربائي مكبساً يدوياً لوضع العلامات التجارية، مما استلزم وجود عامل إضافي، وأضاف 30 ثانية لكل قطعة. وبمعدل إنتاج يبلغ 120 قطعة في الساعة، يُصبح ذلك ساعة عمل إضافية لكل 120 قطعة. وعلى مدار عام، تتراكم هذه التكاليف لتصل إلى آلاف الدولارات، مما يُحد من الإنتاجية. علاوة على ذلك، قد يؤدي عدم اتساق عمق وضع العلامات التجارية إلى علامات غير مقروءة، مما يُسبب مشاكل في التتبع واحتمالية سحب المنتجات من السوق.
المشكلة الثالثة: تغييرات الأدوات المتكررة ووقت التوقف للصيانة
تتآكل أدوات التشكيل، ويتطلب استبدالها فنيين مهرة ووقت توقف. في الوضع الطبيعي، قد يستغرق تغيير الأداة من 30 إلى 60 دقيقة. إذا كنت تستخدم عدة نماذج، فقد يتم تغيير الأدوات من مرتين إلى ثلاث مرات في كل وردية. هذا يعني خسارة من ساعة إلى ثلاث ساعات من الإنتاج يوميًا. بالنسبة لمصنع يعمل على مدار الساعة طوال أيام الأسبوع، فإن هذا يعني خسارة من 5 إلى 15 ساعة أسبوعيًا، أي ما يعادل من 2 إلى 6% من إجمالي وقت الإنتاج. تختلف تكلفة التوقف، ولكن بواقع 100 دولار أمريكي للساعة كتكاليف تشغيلية، تصل التكلفة إلى ما بين 500 و1500 دولار أمريكي أسبوعيًا. بالإضافة إلى ذلك، قد يؤدي سوء صيانة الأدوات إلى تلفها المبكر، مما يزيد من تكاليف الأدوات بنسبة تتراوح بين 20 و30%.
الحلول: كيف تعالج آلات تشكيل وتزيين الأسطوانات CNC هذه التحديات
الحل الأول: التحكم الدقيق باستخدام الحاسوب (CNC) للحصول على جودة متسقة للشق
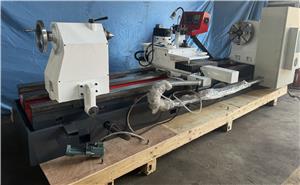
تستخدم آلة التشكيل والوسم بالدرفلة CNC، كتلك التي صممتها شركة نانتونغ لوكوبريت للآلات التقنية المحدودة، محاور مؤازرة وخوارزميات تحكم متطورة لضمان دقة وتكرار هندسة الشقوق. يطبق نظام التشكيل بالدرفلة ضغطًا موحدًا، مما يقلل من تآكل الأدوات ويحافظ على الاتساق خلال عمليات التشغيل الطويلة. بفضل المراقبة الآنية والتعويض التلقائي عن تآكل الأدوات، يمكن خفض معدلات الهدر إلى أقل من 1%. بالنسبة لشركة تصنيع المحولات المذكورة سابقًا، يُترجم هذا إلى توفير يتراوح بين 8000 و13000 دولار شهريًا في تكاليف المواد وحدها، بالإضافة إلى تقليل إعادة العمل وتسريع دورات الإنتاج.
الحل الثاني: العلامة التجارية المتكاملة لتبسيط عملية الإنتاج
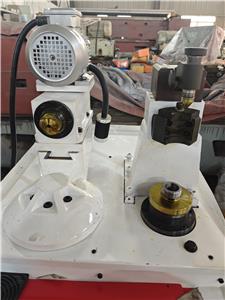
من خلال دمج عملية وضع العلامات التجارية في عملية التقطيع، تُغني هذه الآلات عن محطات وضع العلامات المنفصلة. إذ يُمكن مزامنة وحدة وضع العلامات مع دورة التقطيع، ما يسمح بإضافة العلامات دون أي وقت إضافي. بالنسبة للشركة المصنعة الأوروبية، يعني هذا الاستغناء عن عامل واحد في كل وردية وزيادة الإنتاجية بنسبة 15%. ويتم التحكم بدقة في عمق وضع العلامات باستخدام نظام التحكم الرقمي الحاسوبي (CNC)، ما يضمن وضوحها ومطابقتها للمعايير. وعلى مدار عام، قد تتجاوز وفورات العمالة وحدها 50,000 دولار أمريكي، ناهيك عن تقليل مساحة الأرضية والعمل قيد التنفيذ.
الحل الثالث: أدوات التغيير السريع والصيانة التنبؤية
تتميز ماكينات التقطيع بالدرفلة CNC الحديثة بأنظمة تغيير أدوات سريعة تقلل وقت التغيير إلى أقل من 10 دقائق. وبفضل حوامل الأدوات القياسية والتعديلات المسبقة، يمكن للمشغلين تغيير الملفات الشخصية بأقل وقت توقف. بالإضافة إلى ذلك، تحلل خوارزميات الصيانة التنبؤية تآكل الأدوات وتنبّه المشغلين قبل حدوث أي عطل، مما يمنع التوقف غير المخطط له. بالنسبة لمصنع يُجري ثلاث عمليات تغيير يوميًا، يوفر هذا من ساعة إلى ساعتين يوميًا، مما يعزز فعالية المعدات الإجمالية (OEE) بنسبة 5-10%. كما يمتد عمر الأدوات بنسبة 20% من خلال تحسين معايير التقطيع.
قصص نجاح العملاء: نتائج حقيقية من مصنّعين حقيقيين
الحالة 1: شركة Müller Elektrotechnik GmbH، ألمانيا
واجهت شركة مولر إليكتروتكنيك، المتخصصة في إنتاج قلب المحولات الكهربائية، مشكلة ارتفاع نسبة الهدر إلى 6% بسبب عدم اتساق الشقوق. بعد تركيب آلة CNC لتشكيل الشقوق ووضع العلامات التجارية من شركة نانتونغ لوكوبرات للآلات التقنية المحدودة، انخفضت نسبة الهدر إلى 0.8% خلال ثلاثة أشهر. كما زادت سرعة الإنتاج بنسبة 20%، ووفر دمج العلامات التجارية ساعتين من العمل يوميًا. وقال مدير الإنتاج، كلاوس ريختر: "لقد أحدثت دقة وموثوقية آلة لوكوبرات نقلة نوعية في نظام مراقبة الجودة لدينا. شهدنا زيادة بنسبة 25% في الإنتاجية الإجمالية، وانخفاضًا ملحوظًا في شكاوى العملاء."
الحالة الثانية: شركة باوركور للصناعات، الولايات المتحدة الأمريكية
تُصنّع شركة باوركور إندستريز، ومقرها أوهايو، رقائق فولاذية كهربائية لقطاع السيارات. وقد واجهت الشركة تغييرات متكررة في الأدوات وتكاليف صيانة مرتفعة. ساهمت ميزات التغيير السريع للأدوات والصيانة التنبؤية في آلة لوكوبرات في خفض وقت التغيير بنسبة 70% وتكاليف الصيانة بنسبة 30%. وأشارت سارة طومسون، مهندسة المصنع، قائلةً: "كنا نقضي ساعات في تغيير الأدوات، أما الآن فالأمر لا يستغرق سوى دقائق. لقد قضت قدرات التشخيص الذاتي للآلة فعلياً على فترات التوقف غير المخطط لها". وفي غضون ستة أشهر، تحسّن مؤشر فعالية المعدات الكلية (OEE) من 65% إلى 78%.
الحالة 3: شركة إلكتروستامبي إس آر إل، إيطاليا
احتاجت شركة ElectroStampi، المتخصصة في تصنيع المكونات المختومة، إلى تحسين إمكانية تتبع العلامات التجارية. وقد مكّنتها وحدة العلامات التجارية المدمجة في آلة Lucubrate من وضع رمز فريد على كل قطعة بأقصى سرعة إنتاج. وانخفضت تكاليف العمالة بمقدار 40,000 دولار أمريكي سنويًا، وتحسّن الالتزام بمعايير التتبع. يقول مدير العمليات، ماركو بيانكي: "يُعدّ دمج العلامات التجارية مع عملية التقطيع نقلة نوعية. لقد تخلصنا من إحدى العقبات وحسّنّا إمكانية تتبع منتجاتنا، وهو ما يُقدّره عملاؤنا".
التطبيقات والشراكات: أين تتألق هذه الآلات
تعتبر آلات تشكيل وتصنيع العلامات التجارية باستخدام تقنية CNC ضرورية في العديد من الصناعات:
- تصنيع المحولات:تشكيل وتزيين رقائق القلب لمحولات الطاقة والتوزيع.
- معالجة الفولاذ الكهربائي:عملية تشكيل دقيقة للمحركات والمولدات والمفاعلات.
- مكونات السيارات:وضع العلامات التجارية وتشكيل الشقوق على رقائق الجزء الثابت والدوار.
- معدات التدفئة والتهوية وتكييف الهواء:إحداث شقوق في شفرات المروحة ومكونات الهيكل.
أقامت شركة نانتونغ لوكوبريت للآلات التقنية المحدودة شراكات مع كبرى شركات التوزيع ومصنعي المعدات الأصلية في أوروبا وأمريكا الشمالية. فعلى سبيل المثال، يعتمد أحد كبار موزعي معدات معالجة الصلب الكهربائي في أوروبا حصريًا على آلات لوكوبريت لعملائه، نظرًا لمتانتها وخدمات ما بعد البيع المتميزة. وتضمن هذه الشراكات حصول العملاء ليس فقط على آلات عالية الجودة، بل أيضًا على خدمات محلية وقطع غيار متوفرة.
الأسئلة الشائعة: رؤى فنية للمهندسين ومديري المشتريات
1. ما هو الوقت النموذجي لدورة عمل عملية تشكيل ووضع العلامات على رقائق المحولات؟
يعتمد زمن الدورة على سُمك المادة وتعقيد الشق، ولكن بالنسبة لطبقة قياسية بسماكة 0.5 مم ذات شق واحد وعلامة تجارية، يمكن لآلة تشكيل الشقوق بالدرفلة CNC تحقيق أزمنة دورة تتراوح بين 1 و2 ثانية لكل قطعة. أما الطرازات عالية السرعة، فيمكنها الوصول إلى 60 شوطًا في الدقيقة، مما يضمن إنتاجية عالية.
2. كيف تتعامل الآلة مع درجات المواد المختلفة، مثل الفولاذ الكهربائي الموجه الحبيبات وغير الموجه؟
يُتيح نظام التحكم الرقمي الحاسوبي (CNC) في الآلة ضبط معايير التقطيع (السرعة، الضغط، العمق) بسهولة لتناسب مختلف أنواع المواد. صُممت آلية التقطيع بالبكرات لتقليل الإجهاد على الفولاذ ذي الحبيبات الموجهة، مما يحافظ على خصائصه المغناطيسية. كما تم تحسين الأدوات لتناسب مستويات الصلابة المختلفة.
3. ما هي متطلبات الصيانة والعمر الافتراضي النموذجي للأداة؟
تشمل الصيانة الدورية التشحيم والتنظيف والمعايرة المنتظمة. يختلف عمر الأداة باختلاف المادة والاستخدام، ولكنه يتراوح عادةً بين 100,000 و500,000 عملية قطع قبل إعادة الشحذ. بفضل ميزات الصيانة التنبؤية، يمكن زيادة عمر الأداة إلى أقصى حد وتجنب الأعطال غير المتوقعة.
4. هل يمكن تخصيص وحدة العلامة التجارية لتناسب أحجام وأعماق العلامات المختلفة؟
نعم، وحدة العلامة التجارية قابلة للتخصيص بدرجة عالية. يمكن برمجة حجم العلامة وعمقها ومحتواها (مثل الرموز الأبجدية الرقمية والشعارات) عبر واجهة التحكم الرقمي الحاسوبي (CNC). يتميز التحكم في العمق بدقة تصل إلى ±0.02 مم، مما يضمن وضوح العلامة دون المساس بسلامة المادة.
5. ما هي معايير السلامة التي تتوافق معها الآلة؟
صُممت آلاتنا لتتوافق مع معايير السلامة الأوروبية (CE) ومعايير المنظمة الدولية للتوحيد القياسي (ISO)، بما في ذلك أنظمة إيقاف الطوارئ، وأنظمة التعشيق، وستائر الأمان الضوئية. كما نوفر وثائق تثبت الامتثال للوائح المحلية.
الخلاصة: استثمر في الدقة والكفاءة والموثوقية
في ظل بيئة التصنيع التنافسية اليوم، تُعدّ تكلفة عمليات التقطيع والوسم غير الفعّالة باهظة للغاية ولا يُمكن تجاهلها. تُقدّم شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة (NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.) حلّاً مُثبتًا لتقليل الهدر، والقضاء على الاختناقات، وتقليل وقت التوقف. مع نتائج واقعية تُظهر انخفاضًا في الهدر من 6% إلى أقل من 1%، وزيادة في الإنتاجية بنسبة 20%، وتوفيرًا في تكاليف العمالة بقيمة 40,000 دولار أمريكي سنويًا، فإنّ العائد على الاستثمار مُجزٍ للغاية. لا تدع العمليات القديمة تُعيق تقدّمك. للحصول على ورقة بحثية تقنية مُفصّلة أو للتحدث مع مهندسي المبيعات لدينا حول تطبيقك المُحدّد، تواصل معنا اليوم. لنُصمّم معًا مستقبلًا أكثر كفاءة.



