
لماذا تُساهم المخارط المدمجة التي تعمل بنظام التحكم الرقمي الحاسوبي (CNC) في خفض التكاليف؟
الساعة السادسة والنصف صباحًا من يوم ثلاثاء. ورشة العمل تعجّ بالحركة، ولكن ليس بشكلٍ مُريح. يُسارع فنيّ خراطة مُخضرم لنقل دفعة من القطع غير المُكتملة من مركز الخراطة إلى آلة التفريز، يُعيد تثبيتها، ويُعيد ضبطها، ويدعو أن تبقى دقة القياسات ضمن الحدود المسموح بها. العمل عبارة عن هيكل ألومنيوم مُعقّد يتطلّب الخراطة والتفريز معًا. ما كان من المُفترض أن يكون عملية واحدة تحوّل إلى كابوس لوجستي، ومن المُقرّر وصول شاحنة التوصيل ظهرًا.
إذا بدا لك هذا المشهد مألوفاً، فأنت لست وحدك. فعلى مدى عقود، تقبّل المصنّعون عملية "الدوران ثم الطحن" كخطوة لا مفر منها في ممارسة الأعمال. ولكن ماذا لو كان بإمكانك التخلص من هذه العملية تماماً؟ الجواب هومخارط CNC مدمجة—آلات تجمع بين قدرات الخراطة والطحن في منصة واحدة قوية. هذه ليست مجرد مخارط مزودة بملحق طحن، بل هي مراكز متعددة المهام مصممة لتقليل أوقات الإعداد، وتقليص مساحة الأرضية، ومواجهة نقص العمالة الماهرة. في هذا التحليل المتعمق، سنستكشف كيفمخارط CNC مدمجةتعمل هذه التقنيات على إعادة تشكيل اقتصاديات الإنتاج، مدعومة ببيانات ورؤى من العالم الحقيقي من شركة نانتونغ لوكوبريت ماشينري تكنيكال المحدودة، وهي شركة رائدة في هذا المجال.

نقطة الضعف الأولى: فخ وقت الإعداد
في كل مرة تنتقل فيها قطعة من آلة إلى أخرى، يُهدر وقت الإعداد: التثبيت، وتغيير الأدوات، والتعويضات، وفحص العينة الأولى المُرهِق. بالنسبة لقطعة معقدة، قد يستغرق هذا من ساعتين إلى أربع ساعات لكل عملية نقل. اضرب ذلك في عدة عمليات ودفعة من 50 قطعة، وستجد نفسك أمام أيام من الوقت الضائع. ما النتيجة؟ تأخير في التسليم، وتضخم في العمل قيد التنفيذ، وورشة عمل أشبه بلعبة تيتريس فاشلة. التكلفة؟ ما بين 100 و200 دولار أمريكي لكل ساعة من وقت تشغيل الآلات الضائع، ناهيك عن العمل الإضافي لتعويض التأخير.
لنأخذ مثالاً على ورشة متوسطة الحجم في أوهايو. كانت هذه الورشة تُنتج مشعبات هيدروليكية تتطلب عمليات الخراطة والطحن والحفر. كل قطعة تمر بثلاث مراحل عبر أرضية الورشة. كان معدل تسليمها في الموعد المحدد متدنياً للغاية، حيث بلغ 65% فقط، وكانت تخسر عروض الأسعار لصالح المنافسين الذين يقدمون وعوداً بتسليم أسرع. وقدّر صاحب الورشة أن تجهيز المعدات ومناولتها يستغرقان 40% من إجمالي وقت الإنتاج.
نقطة الألم الثانية: ضيق مساحة الأرضية
تُعدّ المساحة في ورش تصنيع الآلات باهظة الثمن. فمركز الخراطة النموذجي ومركز التصنيع العمودي يشغلان مساحة تتراوح بين 100 و150 قدمًا مربعًا لكل منهما، بالإضافة إلى مساحة التخزين بينهما. في بيئة التصنيع الرشيق، يُعتبر هذا رأس مال مُهدر. علاوة على ذلك، كلما زاد عدد الآلات، زادت الحاجة إلى المرافق والصيانة والمشغلين. بالنسبة لورشة متنامية، قد تُقيّد قيود المساحة قدرتها على قبول أعمال جديدة.
واجهت إحدى شركات تصنيع المكونات الدقيقة في المملكة المتحدة هذه المشكلة تحديدًا. فقد وصلت منشآتها إلى أقصى طاقتها الإنتاجية، وكانت تفكر في توسعة مكلفة. كان لديها ستة مراكز خراطة وأربعة مراكز تشغيل، لكن تصميمها كان غير فعال. إذ كانت القطع تقطع مسافة 200 متر في المتوسط أثناء الإنتاج، مما أدى إلى اختناقات وتلف القطع نتيجة كثرة التعامل معها.
المشكلة الثالثة: نقص العمالة الماهرة
إن العثور على فنيي تشغيل آلات قادرين على إعداد وتشغيل كل من المخارط والمطاحن أشبه بالعثور على كنز نادر. فمعظم المشغلين مدربون على تخصص واحد، والتدريب المتبادل يستغرق سنوات. والنتيجة؟ إما أن تجد متخصصين يتقاضون أجورًا عالية يقومون بعمليات تحميل وتفريغ متكررة، أو تضطر لتوظيف شخصين لمهمة واحدة. ولا تقتصر التكلفة على الأجور فحسب، بل تشمل أيضًا عدم القدرة على تشغيل الآلات تلقائيًا دون مراقبة لعدم وجود من يتولى تشغيلها.
أفادت شركة ألمانية لتوريد قطع غيار السيارات أنها اضطرت لتأجيل إطلاق منتج جديد لعدم قدرتها على توفير الكوادر اللازمة للوردية الثانية. كانت الآلات متوفرة، لكن النقص في الكوادر البشرية. وأشار مدير الموارد البشرية إلى أن متوسط أعمار الفنيين المهرة لديها يبلغ 52 عامًا، وأن التقاعد بات وشيكًا. لذا، كانوا بحاجة إلى إيجاد طريقة لزيادة الإنتاجية بموارد أقل.
الحل: كيف تُحدث مخارط CNC المدمجة ثورة في عالم الخراطة؟
مخارط CNC مدمجةتُعرف هذه الآلات أيضًا باسم مراكز الخراطة والطحن أو الآلات متعددة المهام، وهي تعالج هذه المشكلات بشكل مباشر. فمن خلال دمج مغزل خراطة قوي مع مغزل طحن عالي السرعة (وأحيانًا برج دوار سفلي أو مغزل فرعي)، تستطيع هذه الآلات إنجاز أجزاء معقدة في عملية إعداد واحدة. دعونا نستعرض الحلول بالتفصيل.
حل مشكلة وقت الإعداد: مرة واحدة فقط.
معمخرطة CNC مدمجةبمجرد تحميل المادة الخام مرة واحدة، تقوم الآلة بتنفيذ جميع عمليات الخراطة والطحن والحفر والتثقيب دون الحاجة إلى إعادة التثبيت. يتم تقليل وقت الإعداد إلى عملية واحدة، ويتم القضاء على مخاطر أخطاء تحديد المواقع. بالنسبة لورشة العمل في أوهايو، أدى الاستثمار في مخرطة متعددة الوظائف من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة إلى تقليل وقت الإعداد من 4 ساعات إلى 45 دقيقة لكل قطعة. وارتفع معدل التسليم في الوقت المحدد إلى 98%، وتمكنت الورشة من استيعاب 30% أعمال إضافية دون الحاجة إلى توظيف عمالة إضافية.
لكن الأمر لا يقتصر على السرعة فحسب، بل إن إلغاء عمليات التثبيت المتعددة يُحسّن الدقة أيضاً. فعند إعادة تثبيت قطعة ما، تظهر تفاوتات تراكمية. أما المخرطة المدمجة فتحافظ على نقطة مرجعية واحدة، مما يُحسّن التمركز والتعامد بشكل طبيعي. وهذا أمر بالغ الأهمية في صناعات مثل صناعة الطيران، حيث قد يؤدي انحراف بمقدار 0.001 بوصة إلى تلف القطعة.
حلول لتوفير مساحة الأرضية: محطات طاقة صغيرة الحجم
حديثمخرطة CNC مدمجةيشغل هذا الجهاز مساحة مماثلة تقريبًا لمركز الخراطة القياسي، ولكنه يغني عن استخدام آلتين أو ثلاث آلات منفصلة. وهذا يوفر مساحة أرضية قيّمة لمعدات إضافية مدرة للدخل أو خلايا تجميع مرنة. استبدلت الشركة المصنعة البريطانية المذكورة سابقًا ثلاثة مراكز خراطة ومركزين للتشغيل الآلي بمخرطتين مدمجتين من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة. وقد تحسّن استخدامهم لمساحة الأرضية بنسبة 40%، وتجنّبوا تكلفة توسعة قدرها 500 ألف دولار. علاوة على ذلك، قلّل انخفاض مسافة حركة القطع من تلفيات المناولة، مما خفّض معدل الخردة من 5% إلى 1.2%.
يُعدّ توفير الطاقة ميزة أخرى غالباً ما يتم تجاهلها. إذ تستهلك مخرطة واحدة مدمجة طاقة أقل من مخرطتين منفصلتين، كما أنها تُقلل من حمل نظام التدفئة والتهوية وتكييف الهواء (HVAC) نظراً لانخفاض توليد الحرارة. بالنسبة لورشة تعمل على مدار الساعة، يُترجم ذلك إلى وفورات تصل إلى آلاف الدولارات سنوياً.
حل لنقص العمالة: عامل واحد، مهام متعددة
تُعدّ المخارط المدمجة أدوات مضاعفة للقوة. إذ يُمكن لمشغل واحد تحميل قطعة، والضغط على زر بدء التشغيل، ثمّ الانشغال بآلة أخرى بينما تعمل المخرطة المدمجة دون مراقبة. وبفضل الميزات المتقدمة مثل مغذيات القضبان وأجهزة التقاط القطع، يُمكن تحقيق تشغيل آلي بالكامل لفترات طويلة. قامت شركة توريد قطع غيار السيارات الألمانية بتطبيق مخرطتين مدمجتين مزودتين بمغذيات قضبان أوتوماتيكية وتحميل آلي. وتمكّنت من تشغيل وردية ثالثة بمشغل واحد فقط بدلاً من ثلاثة، وزادت الإنتاج بنسبة 25%. وقال مدير الموارد البشرية: "أخيرًا، أصبح لدينا مسار للنمو دون الحاجة إلى البحث عن شركات عملاقة".
علاوة على ذلك، فإنّ منحنى تعلّم استخدام المخرطة المركبة ليس بالصعوبة التي قد تتصورها. تتميز أنظمة التحكم الرقمي الحديثة، كتلك الموجودة في آلات شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة، بواجهات سهلة الاستخدام وبرامج محاكاة تُمكّن المشغلين من برمجة العمليات المعقدة والتحقق منها دون اتصال بالإنترنت. هذا يعني أنه بإمكانك رفع مستوى مهارات مشغلي الخراطة الحاليين لديك ليصبحوا خبراء في تعدد المهام في غضون أسابيع، لا سنوات.
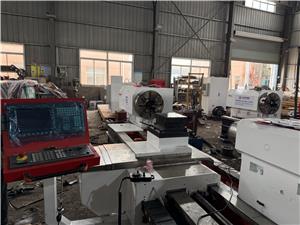
قصص نجاح العملاء: نتائج حقيقية من متاجر حقيقية
دعونا نلقي نظرة على أربعة أمثلة محددة لشركات استغلت قوةمخارط CNC مدمجةمن شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة.
الحالة الأولى: مكونات طبية دقيقة في مينيسوتا، الولايات المتحدة الأمريكية
تُنتج شركة "نورث ستار للأجهزة الطبية" مكونات الأدوات الجراحية من التيتانيوم. وقد واجهت الشركة صعوبات في تكوّن النتوءات وتفاوت التفاوتات نتيجةً لعمليات التجهيز المتعددة. بعد تركيب مخرطة "لوكوبرات" المدمجة مع مغزل فرعي، تمكنت من تقليل زمن دورة الإنتاج بنسبة 35%، والاستغناء عن عمليات إزالة النتوءات الثانوية. وانخفضت نسبة الخردة من 8% إلى 0.5%. وعلّق مدير الإنتاج قائلاً: "إن القدرة على إنهاء طرفي القطعة في دورة واحدة قد أحدثت نقلة نوعية في جودة منتجاتنا".
الحالة الثانية: قطع غيار ناقل الحركة للسيارات في شتوتغارت، ألمانيا
كانت شركة "Schwaben Antriebstechnik" بحاجة إلى زيادة إنتاجية تصنيع أجسام صمامات الألمنيوم. كانت الشركة تعمل بنظام ثلاث ورديات على آلتين منفصلتين. باستخدام مخرطة LUCUBRATE المدمجة، تمكنت من خفض وقت الإنتاج بنسبة 50%، واستطاعوا دمج العمل في وردية واحدة. وانخفضت تكلفة القطعة الواحدة بنسبة 22%. وقال كبير المهندسين: "كنا متشككين في متانة الآلة المدمجة، لكن جودة التشطيب السطحي التي نحققها تضاهي جودة التشطيب السطحي الناتج عن آلة طحن متخصصة."
الحالة الثالثة: تجهيزات النفط والغاز في أبردين، المملكة المتحدة
تُصنّع شركة "كاليدونيا فلو كونترول" وصلات الضغط العالي من مادة إنكونيل. تتميز هذه المادة بصلابتها، بينما تتآكل أدوات الخراطة التقليدية بسرعة. وقد مكّنهم جهاز "لوكوبرات"، الذي يجمع بين مغزل الطحن عالي العزم وبنية صلبة، من استخدام أدوات متطورة واستراتيجيات قطع مُحسّنة. تحسّن عمر الأدوات بنسبة 40%، وانخفض زمن الدورة بنسبة 28%. وأشار رئيس الورشة قائلاً: "إنّ الثبات الحراري للآلة مثير للإعجاب؛ فنحن نحافظ على دقة القياسات طوال اليوم".
الحالة الرابعة: جلبات صناعة الطيران في مونتريال، كندا
تُنتج شركة "Aero Precision Machining" جلبات لعجلات الهبوط. وقد تطلبت الشركة سطحًا نهائيًا مثاليًا وتمركزًا دقيقًا ضمن نطاق 0.0005 بوصة. وقد ضمنت مسبار القياس المدمج في مخرطة LUCUBRATE، بالإضافة إلى نظام تعويض درجة الحرارة، نتائج متسقة. وقد ساهم ذلك في تقليل وقت الفحص بنسبة 60% وزيادة الإنتاج بنسبة 20%. وصرح مدير الجودة قائلًا: "أصبح لدينا الآن الثقة الكافية لتشغيل المخرطة دون مراقبة طوال الليل، وهو أمر لم يكن ممكنًا من قبل".
تسلط هذه القصص الضوء على الفوائد الملموسة: تقليل أوقات الدورة، وتحسين الجودة، وزيادة القدرة الإنتاجية - كل ذلك دون إضافة مساحة أرضية أو عدد من الموظفين.
التطبيقات والشراكات: أين تتألق المخارط المدمجة؟
مخارط CNC مدمجةهي آلات متعددة الاستخدامات، لكنها تتفوق في تطبيقات محددة:
- الغرسات والأجهزة الطبية:أشكال هندسية معقدة، وتفاوتات دقيقة، ومواد غريبة مثل التيتانيوم والكروم الكوبالت.
- مكونات الفضاء الجوي:البطانات والوصلات والأجزاء الهيدروليكية التي تتطلب تشغيلًا متعدد المحاور ودقة عالية.
- مجموعة نقل الحركة في السيارات:أجسام الصمامات، وأعمدة ناقل الحركة، والموصلات التي تحتاج إلى كل من الخراطة والطحن.
- النفط والغاز:وصلات وصمامات وموصلات عالية الضغط مصنوعة من سبائك متينة.
- ورش العمل العامة:أعمال ذات مزيج كبير وحجم منخفض حيث يكون تقليل وقت الإعداد أمراً بالغ الأهمية.
أقامت شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة شراكات مع موزعين ومُكاملين للآلات في جميع أنحاء أمريكا الشمالية وأوروبا. فعلى سبيل المثال، تُزوّد الشركة شبكة من البائعين المعتمدين بمخارط مُدمجة، والذين بدورهم يُقدّمون خدمات الدعم والصيانة محليًا. وقد قام أحد هؤلاء الشركاء، وهو موزع في هولندا، بدمج آلات لوكيوبرات في وحدات إنتاج جاهزة للاستخدام لعدد من موردي السيارات من الدرجة الأولى. ويضمن هذا التعاون حصول المستخدمين النهائيين ليس فقط على آلة، بل على حل متكامل يشمل التحقق من صحة العمليات والتدريب.
علاوة على ذلك، تتعاون LUCUBRATE بشكل وثيق مع مصنعي الأدوات لتحسين معايير القطع لآلاتهم. هذا النهج القائم على الشراكة يعني أنك عندما تشتري مخرطة متعددة الاستخدامات، فإنك تحصل على منظومة متكاملة مثبتة، وليس مجرد قطعة حديد.
الأسئلة الشائعة: إجابات من أرض الواقع
س1: ما هو الوقت النموذجي لتسليم مخرطة CNC المدمجة، وكيف تتم عملية التركيب؟
ج: تختلف مدة التسليم حسب المواصفات، ولكنها تتراوح عادةً بين 12 و16 أسبوعًا من تاريخ الطلب وحتى التسليم. يتولى فنيون مدربون في المصنع عملية التركيب، ويضمنون ضبط مستوى الماكينة ومعايرتها وإنتاجها للأجزاء وفقًا لمواصفاتكم. كما نوفر تدريبًا ميدانيًا لمشغليكم. في عملية تركيب حديثة في تكساس، تم تشغيل الماكينة في غضون 5 أيام، بما في ذلك دورة تدريبية لمدة يومين.
س2: هل يمكن للمخرطة المدمجة التعامل مع كل من الدفعات الصغيرة والكبيرة بشكل اقتصادي؟
ج: بالتأكيد. بالنسبة للإنتاج بكميات صغيرة، تُقلل ميزة الإعداد لمرة واحدة وقت التسليم بشكل كبير. أما بالنسبة للإنتاج بكميات كبيرة، فإن صلابة الماكينة وخيارات التشغيل الآلي (مغذيات القضبان، ورافعات الجسر) تسمح بالإنتاج بكميات كبيرة. يكمن السر في البرمجة بكفاءة؛ فبفضل ميزات مثل البرمجة البارامترية وإدارة عمر الأدوات، يمكنك التبديل بين المهام بسرعة.
س٣: كيف تضمن الدقة عند استخدام المخرطة في عملية التفريز؟ ألا يؤدي ذلك إلى تقليل الصلابة؟
أ: تستخدم المخارط الحديثة المركبة محور B صلبًا مع مغزل طحن ذي محرك مباشر وتصميم برج قوي. على سبيل المثال، تتميز آلات LUCUBRATE بقاعدة من الحديد الزهر ومسارات صندوقية لتخميد الاهتزازات. في الاختبارات، حققنا دقة طحن تصل إلى ±0.0005 بوصة وتشطيبات سطحية Ra 0.4 ميكرومتر. إنها ليست ملحقًا خفيف الوزن؛ إنها مركز تشغيل حقيقي مدمج في المخرطة.
س4: ماذا عن إدارة الرقائق؟ العمليات المدمجة تولد الكثير من الرقائق.
أ: إدارة الرقائق أمر بالغ الأهمية. آلاتنا مزودة بأنظمة تبريد عالية الضغط وسيور ناقلة فعالة للرقائق. تم تصميم الغلاف لتوجيه الرقائق بعيدًا عن منطقة العمل. كما نوفر خيارات أخرى مثل آلات تمزيق الرقائق للمواد الليفية. عمليًا، أفاد العملاء بانخفاض حوادث التوقف المتعلقة بالرقائق مقارنةً بالآلات المنفصلة.
س5: كيف تتم مقارنة تكلفة المخرطة المدمجة بشراء آلتين منفصلتين؟
ج: عادةً ما يكون الاستثمار الأولي في مخرطة متعددة الوظائف أعلى بنسبة 20-30% من مركز الخراطة المنفرد، لكنها تحل محل آلتين أو ثلاث. وعند احتساب الوفورات الناتجة عن تقليل مساحة الأرضية ووقت الإعداد والعمالة، فإن فترة استرداد التكلفة تتراوح غالبًا بين 12 و18 شهرًا. بالنسبة لشركة الأجهزة الطبية في مينيسوتا، بلغت فترة استرداد التكلفة 14 شهرًا بناءً على تقليل الهدر وتقليل وقت دورة الإنتاج فقط.
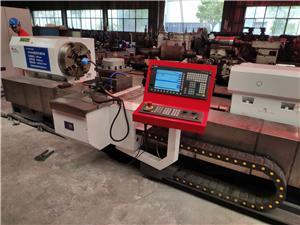
الخلاصة: مستقبل التصنيع الآلي يكمن في الجمع بين عدة عوامل.
الأدلة واضحة:مخارط CNC مدمجةليست هذه الآلات مجرد موضة عابرة، بل هي استجابة استراتيجية للضغوط المتزايدة في قطاع التصنيع الحديث. فمن خلال إلغاء عمليات الإعداد المتعددة، وتوفير مساحة أرضية أكبر، وتمكين عدد أقل من المشغلين من إنجاز المزيد، تحقق هذه الآلات عائدًا سريعًا على الاستثمار. وتُظهر قصص العملاء من مينيسوتا إلى ألمانيا أن فوائدها حقيقية وقابلة للقياس.
إذا كنتَ تعاني من صعوبة تجهيز ورشتك، وضيق المساحة، ومتاعب العمل، فقد حان الوقت لتكتشف كيف يمكن لمخرطة متعددة الوظائف أن تُحدث نقلة نوعية في ورشتك. تُقدم شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة مجموعة من المخارط متعددة الوظائف المصممة خصيصًا لتوفير الصلابة والدقة وسهولة الاستخدام. لمعرفة المزيد عن المواصفات الفنية، ولتحديد ما إذا كانت المخرطة متعددة الوظائف مناسبة لعملياتك، ندعوك لتحميل ورقتنا البحثية الفنية الشاملة بعنوان "جدوى التشغيل الآلي متعدد المهام". أو الأفضل من ذلك، تواصل مع أحد مهندسي المبيعات لدينا ليُقدم لك تحليلًا مُخصصًا للتكلفة والعائد. اتصل بنا اليوم لحجز استشارة - ستشكرك ورشتك على ذلك.



