
هل تُكلّفك عملية تشكيل الحواف بالدرفلة الكثير؟
هل تُكلّفك عملية تشكيل الحواف بالدرفلة الكثير؟
تخيل هذا المشهد: الساعة الثانية والربع من بعد ظهر يوم ثلاثاء. قام مصنع في أوهايو بإتلاف العارضة الثالثة المشكلة بالدرفلة خلال وردية العمل، لأن الشق انحرف عن المركز بمقدار 1.2 ملم. يؤكد المشغل أن البرنامج كان صحيحًا. ويلقي فني الصيانة باللوم على الأدوات. أما مدير الإنتاج، فيعيد حساب ساعات العمل الإضافية اللازمة لإنجاز شحنة يوم الجمعة. الجميع محبطون، ولا أحد يستطيع تحديد السبب الجذري.

إذا بدا لك هذا المشهد مألوفًا، فالإجابة على السؤال المطروح هي نعم بكل تأكيد. إن آلة CNC الثقيلة لتشكيل ولصق علامات اللفائف ليست ترقية فاخرة، بل هي الفرق بين إنتاجية مضمونة وحالة طوارئ يومية. ببساطة، الإجابة هي: إذا كان نظامك الحالي يعتمد على التخطيط اليدوي، أو مكابس مستقلة، أو عملية لصق علامات ثانوية، فأنت تدفع ثمن هذا الخيار من خلال الهدر، وتكاليف العمالة، وفقدان الطاقة الإنتاجية في كل وردية عمل.
تُفصّل هذه المدونة أين تذهب الأموال فعلياً، وما الذي تُقدمه آلة CNC المُصممة هندسياً بشكل صحيح من اختلاف، وكيف قاس أصحاب المصانع هذا التغيير. الهدف ليس بيعك آلة، بل مساعدتك على إدراك التكاليف الخفية بشكل كافٍ لاتخاذ قرار مدروس.
نقطة الضعف الأولى: دقة الشق، الانحراف والتلف
في عمليات تشكيل اللفائف الثقيلة، يُعدّ الشقّ أداةً لتحديد الموقع. فإذا كان الشقّ غير دقيق، فإنّ كل ما يليه يكون غير دقيق: دعامة التثبيت، وجهاز اللحام، والتجميع النهائي. لا تزال العديد من ورش العمل تُجري عملية الشقّ بعد التشكيل على مكبس منفصل، باستخدام محددات ثابتة وقياس يدوي. تنجح هذه الطريقة مع القطعة الأولى والعاشرة. ولكن مع وصول القطعة إلى 200، يبدأ التمدد الحراري في المكبس، وتآكل المحددات، وإجهاد المشغل بالظهور على شكل انحراف.
لا تقتصر العواقب على الهدر فحسب، بل تشمل إعادة التصنيع والفرز، والتكلفة الخفية لفحص كل قطعة على حدة نتيجة فقدان الثقة في عملية التصنيع. وقد رصدت إحدى شركات تشكيل اللفائف متوسطة الحجم التي تحدثنا معها نسبة هدر بلغت 3.8% في المقاطع المشقوقة، حيث استغرقت كل قطعة مهدرة حوالي 40 دقيقة من وقت تشكيل اللفائف والتعامل معها. وبحجم إنتاجها، بلغت هذه التكلفة أكثر من 90 ألف دولار سنويًا للمواد والعمالة فقط، قبل احتساب تكاليف الشحن السريع لاستبدال القطع التالفة.
المشكلة الثانية: عمليات وضع العلامات الثانوية والاختناقات
غالبًا ما يُنظر إلى عملية الوسم على أنها أمر ثانوي. تُوضع علامة على القطعة، ثم تُنقل إلى محطة الوسم، ثم تُنقل مرة أخرى للتجميع. كل نقلة تُعد خطوة مناولة، وكل خطوة مناولة تُشكل فرصة للتلف ومصدرًا لوقت الانتظار. في بيئات الإنتاج المتنوعة، تُصبح محطة الوسم نقطة اختناق لأن كل تغيير في القطعة يتطلب قالبًا جديدًا، أو إعدادًا جديدًا، أو برنامجًا جديدًا يُحمّله شخص قد لا يكون متاحًا.
التكلفة هنا خادعة. فهي لا تظهر كبند واحد، بل تظهر كمخزون قيد التصنيع بين العمليات، وكحركة رافعات شوكية، وكعمل إضافي في نهاية الشهر. وصف أحد مديري المصانع عملية وضع العلامات بأنها "عملية لا يملكها أحد"، وهذا تحديدًا سبب ارتفاع تكلفتها.
نقطة الضعف الثالثة: تغيير الأدوات وتعقيد البرمجة
إنّ المقاطع ذات التحمل العالي ليست قطعًا صغيرة. فآلة تشكيل الشقوق بالدرفلة التي تتعامل مع السماكات الكبيرة والمقاطع الطويلة تحتاج إلى أدوات متينة، وتغيير هذه الأدوات المتينة يستغرق وقتًا. عندما يستغرق تغيير الأدوات ساعتين، يقوم المخططون بتجميع العمليات لتجنب ذلك، مما يزيد من المخزون ويطيل فترات التسليم. وتضيف البرمجة طبقة أخرى: فإذا كانت الآلة تتطلب برنامج CAM غير متصل بالإنترنت ومتخصصًا لمعالجة التعليمات البرمجية، فإنّ التغييرات البسيطة تنتظر هذا المتخصص.
النتيجة النهائية هي ورشة عمل غير قادرة على الاستجابة السريعة لتغييرات العملاء، على الرغم من قدرة خط تشكيل اللفائف نفسه على ذلك. لا يكمن القيد في عملية التشكيل نفسها، بل في إعداد عملية التقطيع والتعليم.
الحل: جهاز واحد، إعداد واحد، برنامج واحد
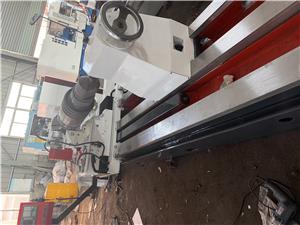
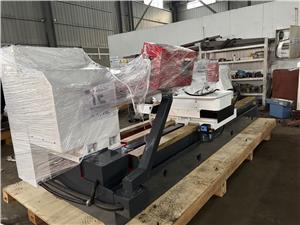
تُعالج آلة CNC الثقيلة لتشكيل ونقش اللفائف جميع نقاط الضعف الثلاث من خلال دمج العمليات وإزالة التداخل البشري في خطوة تحديد المواقع. ويُعدّ تصميمها أساسيًا: إطار صلب مُصمّم خصيصًا للصفائح السميكة، ومحاور تعمل بمحركات مؤازرة مع نظام تغذية راجعة مغلق، ووحدة تحكم تُدير كلاً من عملية التشكيل والنقش من خلال برنامج واحد.
للتغلب على انحراف الدقة، يكمن الحل في استخدام مرجعية أثناء العملية. تقوم الآلة بتحديد موضع القطعة باستخدام مرجع يتم التحكم فيه بواسطة محرك مؤازر، وليس نقطة توقف ثابتة، وتعوض عن الموضع المقاس قبل قطع الشق. تتم عملية الوسم في نفس الإعداد، بحيث تشترك العلامة والشق في نظام إحداثيات واحد. والنتيجة هي قابلية تكرار لا تعتمد على خبرة المشغل.
لحل مشكلة عنق الزجاجة في عملية الوسم، يكمن الحل في إلغاء العملية الثانوية تمامًا. تتم برمجة الوسم كجزء من دورة القطع، سواء كان المطلوب رقم قطعة، أو رمز لحام، أو رمز تتبع. لا حاجة إلى استنسل، ولا محطة منفصلة، ولا طابور انتظار.
لتحقيق تغيير سريع في الإنتاج، يكمن الحل في أدوات التغيير السريع ونظام تحكم يدعم البرامج البارامترية. عند تغيير أي ملف تعريف، يختار المشغل البرنامج ويؤكد الأدوات، وتتولى الآلة باقي العملية. الورش التي تُقلل وقت تغيير الإنتاج من ساعتين إلى أقل من عشرين دقيقة تتوقف عن تجميع الطلبات، مما يُقلل المخزون ويُسرّع وقت التسليم.
يلخص الجدول أدناه الفرق بين الإعداد التقليدي وآلة تشكيل ووضع علامات على أسطوانات CNC.
| عامل | الإعداد التقليدي | ماكينة CNC شديدة التحمل لقطع وتشكيل الأسطوانات |
|---|---|---|
| تحديد موقع الشق | التوقفات المفاجئة، القياس اليدوي | بيانات المؤازرة مع تغذية راجعة ذات حلقة مغلقة |
| وضع العلامات | محطة ثانوية، استنسلات | مُدمجة في نفس الدورة |
| تغيير الوضع | من ساعة ونصف إلى ساعتين | عادةً أقل من 20 دقيقة |
| معدل الخردة | نسبة شائعة تتراوح بين 2 إلى 5 بالمائة | أقل من 1 بالمائة قابلة للتحقيق |
| برمجة | الطب البديل غير المتصل بالإنترنت، يعتمد على الأخصائي | معلمات، قابلة للتعديل من قبل المشغل |
حالات العملاء
الحالات التالية تمثل كيفية تطبيق ورش العمل لهذه التقنية. الأسماء وهمية، لكن ظروف التشغيل والنتائج المقاسة تعكس نوع المكاسب التي تم الإبلاغ عنها في بيئات تشكيل اللفائف الثقيلة.
الحالة 1: شركة تشكيل لفائف الهياكل في الغرب الأوسط الأمريكي
كان ديف كوالسكي، مدير مصنع تشكيل الهياكل بالدرفلة في إنديانا، يُدير ورديتين على خط إنتاج عوارض فولاذية سميكة. بلغت نسبة الهدر الناتج عن عملية التقطيع 4.1%. بعد تركيب آلة تقطيع ووضع علامات CNC عالية التحمل من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة، انخفضت نسبة الهدر إلى 0.7% خلال ثلاثة أشهر. وانخفض وقت تغيير خط الإنتاج من 95 دقيقة إلى 18 دقيقة. يقول ديف: "توقفنا عن فحص كل قطعة على حدة لأننا وثقنا أخيرًا بالعملية. هذا وحده وفّر على اثنين من المفتشين القيام بأعمال أخرى."
الحالة الثانية: مورد من الدرجة الثانية في قطاع السيارات الألماني
في ولاية بادن-فورتمبيرغ، احتاج أحد الموردين الرئيسيين لمكونات إطارات المقاعد المشكلة بالدرفلة إلى وضع علامات تتبع على كل قطعة. وكانت محطة الوسم الثانوية تشكل عائقًا أثناء تغيير النماذج. بعد دمج الوسم في دورة التقطيع، خفض المورد وقت العمل بين العمليات بنسبة 62%، وألغى خطوة مناولة كاملة لكل قطعة. وأشارت مديرة المشتريات، أنيا فيشر، إلى أن: "الوسم لم يعد عملية منفصلة، بل يتم بالتزامن مع التقطيع، وتُسجل البيانات في السجل نفسه".
الحالة 3: شركة تصنيع رفوف بريطانية
كانت إحدى شركات تصنيع الرفوف في منطقة ويست ميدلاندز تُجمّع الطلبات لتجنب تغيير الأدوات، مما أدى إلى زيادة مدة التسليم إلى ستة أسابيع للأعمدة الرأسية المصممة حسب الطلب. وبفضل أدوات التغيير السريع والبرمجة البارامترية، انخفضت مدة التغيير إلى 15 دقيقة، وانخفضت أحجام الدفعات إلى النصف. كما انخفضت مدة التسليم للطلبات الخاصة إلى 19 يومًا. وقال مدير العمليات، مارك إليسون: "كنا نخطط سابقًا وفقًا للآلة، أما الآن فنخطط وفقًا للعميل".
الحالة الرابعة: شركة كندية لتصنيع المعدات الزراعية
في مانيتوبا، كان أحد مصنعي المعدات الزراعية يقوم بتشكيل قضبان الإطار السميكة ووضع علامات اللحام يدويًا. تسبب وضع العلامات يدويًا في إعادة العمل عند قراءة الرموز بشكل خاطئ. أما نظام الوسم باستخدام الحاسوب (CNC) المتكامل فقد قضى تمامًا على إعادة العمل وخفض تكلفة إعادة تركيبات اللحام بنسبة 34%. وعلقت رينيه تريمبلاي، مشرفة التصنيع، قائلة: "توقف اللحامون عن السؤال عن اتجاه الرمز. قد يبدو هذا بسيطًا، لكنه يصبح أقل أهمية عند حساب ساعات إعادة العمل."
الحالة 5: شركة تصنيع الصلب الأسترالية
واجه مصنع في فيكتوريا، متخصص في تصنيع إطارات سيور النقل الثقيلة، مشكلة انحراف الدقة في الأجزاء الطويلة. وقد حافظ نظام التوجيه الآلي في الآلة الجديدة على دقة موضع الشق ضمن نطاق ±0.15 مم طوال وردية العمل. انخفضت نسبة الخردة من 3.2% إلى 0.6%، واستغنى المصنع عن عملية فرز مخصصة. وقال مدير الإنتاج، ليام أوكونور: "استمررنا في القياس لمدة شهر قبل أن نصدق النتيجة. لقد اختفى الانحراف تمامًا."
التطبيقات والشراكات
تُستخدم آلات التشكيل والتحديد بالدرفلة CNC شديدة التحمل في أي مكان تتطلب فيه المقاطع المدرفلة أو الهياكل الطويلة تحديد مواقع العناصر والتعريف بها. تشمل التطبيقات الشائعة ما يلي:
المدادات والعوارض الهيكلية ذات الشقوق الطرفية وعلامات الأجزاء؛ قوائم الرفوف والعوارض التي تتطلب أنماط شقوق وملصقات الأحمال؛ إطارات مقاعد السيارات ومكونات الهيكل التي تحتاج إلى علامات التتبع؛ قضبان الإطارات الزراعية ذات رموز اللحام؛ إطارات النقل ومناولة المواد ذات شقوق التثبيت؛ وقضبان تثبيت الطاقة الشمسية ذات رموز الدفعات والتتبع.
عادةً ما يُقيّم المشترون في هذه القطاعات الآلات بناءً على دقة التكرار، وسرعة تغيير الإعدادات، والتكامل مع خطوط تشكيل اللفائف الحالية. تعمل شركة نانتونغ لوكوبريت للآلات التقنية المحدودة مع مُكاملِي خطوط تشكيل اللفائف ومع مُصنّعي المنتجات مباشرةً لمواءمة تكوين الآلة مع هندسة المقطع وحجم الإنتاج. تضمن علاقات التوريد طويلة الأمد مع موردي المكونات وأنظمة التحكم توافر قطع الغيار بشكلٍ مُستمر، وهو أمرٌ بالغ الأهمية لفرق المشتريات التي تُقيّم التكلفة الإجمالية للملكية بدلاً من سعر الشراء فقط.
التعليمات
س1: ما مدى إمكانية التكرار التي يمكننا توقعها بشكل واقعي على المقاطع ذات السماكة الكبيرة؟
باستخدام معدات تتم صيانتها بشكل صحيح مع نظام مرجعي مؤازر، يمكن تحقيق دقة تتراوح بين ±0.15 مم و ±0.25 مم في المقاطع السميكة، وذلك حسب صلابة المقطع وطريقة التعامل معه. يكمن السر في استخدام نظام مرجعي أثناء عملية التصنيع بدلاً من الاعتماد على نقطة توقف ثابتة. اطلب دراسة قدرة على المقطع الفعلي، وليس على قطعة تجريبية.
س2: كيف تتعامل عملية وضع العلامات المتكاملة مع الأسطح العميقة أو المنحنية؟
يتم اختيار تقنية الوسم بناءً على حالة السطح وعمق الوسم المطلوب. في التطبيقات الشاقة، يتبع رأس الوسم محيط السطح المبرمج، ويعوض نظام التحكم عن أي انحناءات. إذا كان سطحك ذو انحناء كبير، فيُرجى تقديم عينات منه أثناء مرحلة تحديد المواصفات لضمان التحقق من صحة استراتيجية الوسم قبل الشحن.
س3: ما هو وقت التغيير الفعلي، بما في ذلك الأدوات؟
تُقلل أدوات التغيير السريع المزودة بنظام تثبيت مُسبق الضبط عادةً وقت تغيير المنتج إلى ما بين 15 و25 دقيقة لمجموعة من القطع. ويعتمد هذا بشكل أساسي على مدى إلمام المشغل بالأدوات. تصل معظم ورش العمل إلى الحد الأدنى من الوقت بعد بضعة أسابيع من بدء الإنتاج. نوصي بإجراء عرض توضيحي لعملية تغيير المنتج باستخدام أدواتكم الخاصة كجزء من عملية القبول.
س4: هل يمكن دمج الآلة مع خط الإنتاج ونظام إدارة التصنيع الحالي لدينا؟
نعم. يدعم نظام التحكم بروتوكولات صناعية قياسية لتنسيق خطوط الإنتاج وبيانات الإنتاج. ولدمج نظام إدارة عمليات التصنيع (MES)، يُنصح بتحديد نقاط البيانات المطلوبة، مثل عدد القطع، ومعرّف البرنامج، وسجلات موضع القطع، والتحقق من صحتها أثناء التشغيل. تجنب افتراض التكامل الكامل دون وجود مواصفات مكتوبة للواجهة.
س5: كيف تبدو الصيانة فعلياً على مدى خمس سنوات؟
تشمل الصيانة الدورية المتوقعة قطع الغيار المستهلكة في الأدوات، والتحقق الدوري من معايرة محاور المؤازرة، والتشحيم القياسي. يُعدّ وقت توريد قطع الغيار العامل الأكبر في التكلفة، لذا ينبغي على قسم المشتريات التأكد من توافر قطع الغيار محليًا أو إقليميًا، وطلب قائمة قطع الغيار الموصى بها مع عرض الأسعار.
الخاتمة ودعوة للعمل
إذا كان نظام تشكيل الشقوق في لفائف الصلب لديك يعتمد على التحديد اليدوي، ومحطات الوسم المنفصلة، وفترات تغيير طويلة، فإن التكلفة حقيقية ومتكررة. تُغير آلة تشكيل الشقوق والوسم CNC عالية التحمل الوضع الاقتصادي تمامًا، إذ تجعل الدقة مستقلة عن خبرة المشغل، وتلغي عملية الوسم الثانوية كليًا. توضح الحالات المذكورة أعلاه كيف يبدو ذلك عمليًا: نسبة خردة أقل من 1%، وفترات تغيير أقل من 20 دقيقة، وأوقات تسليم تُقاس بالأيام بدلًا من الأسابيع.
إذا كنت ترغب في تقييم هذا المنتج بناءً على بياناتك الخاصة، فإن الخطوة التالية هي مراجعة فنية بدلاً من مكالمة مبيعات. اطلب الورقة البيضاء الفنية الخاصة بتشكيل ووضع علامات على لفائف الأسطوانات الثقيلة، أو اطلب التحدث مع مهندس مبيعات حول دراسة القدرات في قسمك. أحضر معك رسومات ملفك التعريفي وبيانات الخردة الحالية. ستكون المحادثة أكثر فائدة بهذه الطريقة.



