
كيف تعمل عملية تشكيل وتزيين العلامات التجارية باستخدام تقنية CNC؟
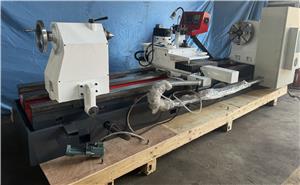
تخيل أنك في مصنع في ديترويت أو شتوتغارت، تراقب لفة من الفولاذ وهي تنزلق بسلاسة على خط الإنتاج. ينحني العامل فوق محطة تقطيع يدوية، يكافح مع قالب، محاولًا محاذاة شق بالغ الأهمية لتصنيع رقائق المحرك. تمر الدقائق، وتتراكم الخردة، وتنتظر آلة الضغط التالية. يا ليت العملية مؤتمتة بالكامل، ودقيقة، وسريعة. هذا هو بالضبط ما يحدث.آلات CNC لتشكيل وتغليف الأسطواناتتُقدّم هذه الأنظمة حلولاً مبتكرة تجمع بين الدقة المُتحكّم بها بواسطة محركات سيرفو ومعالجة اللفائف المستمرة لعمل الشقوق والعلامات والوسوم على الشرائط المعدنية بسرعة عالية، متجاوزةً بذلك معوقات الطرق التقليدية. في هذه المدونة، سنشرح آلية عملها، والمشاكل التي تُعالجها، ولماذا تتصدر شركات مثل "نانتونغ لوكيوبرات ماشينري تكنيكال ليمتد" هذا المجال. هيا بنا نبدأ.
التكاليف الخفية للعلامات التجارية التقليدية

في صناعة المعادن، غالبًا ما تُعتبر عمليات التقطيع والنقش من الأمور الثانوية، إلى أن تُصبح هي العائق الرئيسي. إليك ثلاثة من أبرز المشاكل التي تُعيق العديد من خطوط الإنتاج:
1. عدم كفاءة وعدم اتساق عملية التقطيع اليدوي
في العديد من ورش العمل الصغيرة والمتوسطة، لا تزال عملية تشكيل الشقوق يدوية. يستخدم العامل قالبًا ومثقبًا يدويًا أو مكبسًا صغيرًا لعمل شقوق في شرائح أو صفائح. هذه الطريقة بطيئة، وتتطلب جهدًا كبيرًا، وعرضة للخطأ البشري. قد يؤدي عدم محاذاة الشق إلى إتلاف طبقات التغليف المكلفة أو التسبب في مشاكل في التركيب لاحقًا. ما هي النتيجة؟ قد ترتفع نسبة الهدر إلى 5-10%، وتقتصر سرعة الإنتاج على بضع ضربات في الدقيقة. بالنسبة لشركة تنتج آلافًا من نوى المحركات يوميًا، يُعدّ ذلك خسارة فادحة.
2. معوقات العلامة التجارية والتسويق
غالبًا ما تتم عملية وضع العلامات التجارية - سواءً لأغراض التتبع أو وضع الشعار أو الامتثال للوائح - كخطوة منفصلة خارج خط الإنتاج. تُفصل الأجزاء عن خط الإنتاج، وتُكدس، ثم تُختم أو تُوسم بالليزر. يُضيف هذا وقتًا للمناولة، ومخزونًا، وخطر خلط الدفعات. في صناعات مثل صناعة السيارات أو الأجهزة المنزلية، حيث يُعد التتبع أمرًا بالغ الأهمية، قد يؤدي غياب العلامة أو عدم وضوحها إلى سحب المنتجات من السوق أو فرض غرامات. ما هي التكلفة؟ تأخير الشحنات، وتكاليف عمالة إضافية، وغرامات محتملة لعدم الامتثال.
3. عدم المرونة في التعامل مع أنماط الشقوق المختلفة
تتقلص دورات حياة المنتجات، ويتزايد طلب العملاء على المزيد من الخيارات. غالبًا ما تُخصص آلات التقطيع التقليدية لنمط واحد؛ ويتطلب تغيير النمط استبدال القوالب، وإعادة المحاذاة، وإجراء اختبارات تشغيلية، وهو ما قد يستغرق ساعات. بالنسبة لورشة عمل تحتاج إلى إنتاج دفعات صغيرة من أشكال التقطيع المختلفة، يُؤدي هذا التوقف إلى خسائر فادحة. والنتيجة إما خسارة العملاء أو تكبّد خسائر.
كيف تحل آلات التشكيل والوسم بالدرفلة CNC هذه المشاكل؟
صُممت آلات التشكيل والوسم بالدرفلة CNC لمعالجة هذه المشكلات تحديدًا. إليك الطريقة:
1. الدقة والسرعة المدفوعة بمحرك سيرفو
يُعد نظام التحكم الرقمي الحاسوبي (CNC) جوهر هذه الآلات، حيث يقوم بمزامنة تغذية اللفائف مع رؤوس التقطيع والوسم. وباستخدام محركات مؤازرة، تستطيع الآلة تحديد موضع الشريط بدقة تصل إلى مستوى الميكرون، حتى عند السرعات العالية. يتم التقطيع بواسطة قالب دوار أو مثقب يتحرك بتزامن مع المادة، مما يسمح بالمعالجة المستمرة دون توقف. هذا يُلغي الحاجة إلى التدخل اليدوي ويقلل نسبة الهدر إلى أقل من 1%. يمكن أن تصل سرعات الإنتاج إلى 30-60 شوطًا في الدقيقة، وذلك حسب تعقيد التصميم.
2. العلامات التجارية والتسويق المتكاملان
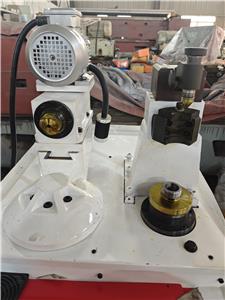
يمكن دمج رؤوس الوسم مباشرةً في خط الإنتاج، باستخدام تقنية الختم الميكانيكي أو الوسم بالليزر. وبفضل التحكم الدقيق في الشريط باستخدام الحاسوب (CNC)، تُوضع العلامات بدقة متناهية في المكان المطلوب في كل مرة. وهذا يضمن إمكانية التتبع بنسبة 100% ويُلغي خطوات الوسم خارج الخط. كما يمكن للآلة التبديل بين أنماط الوسم المختلفة أثناء التشغيل، بفضل عناصر التحكم القابلة للبرمجة.
3. سرعة التغيير والمرونة
باستخدام تقنية التحكم الرقمي بالحاسوب (CNC)، يصبح تغيير نمط القطع بسيطًا كتحميل برنامج جديد. لا حاجة لتغيير القوالب الميكانيكية في العديد من التكوينات، حيث تتكيف محاور المؤازرة تلقائيًا. هذا يقلل وقت التغيير من ساعات إلى دقائق، مما يجعل إنتاج الدفعات الصغيرة مجديًا اقتصاديًا. يمكن للمصنعين الاستجابة بسرعة لطلبات العملاء دون الحاجة إلى تخزين كميات كبيرة من المواد.
4. التأثير الواقعي: قصص نجاح العملاء
دعونا نلقي نظرة على كيفية استفادة الشركات من هذه الآلات، وخاصة تلك التابعة لشركة نانتونغ لوكوبريت ماشينري تكنيكال المحدودة.
الحالة 1: شركة إنتاج رقائق السيارات في ميشيغان، الولايات المتحدة الأمريكية
كانت شركة Great Lakes Stamping (اسم مستعار حفاظًا على الخصوصية) تعاني من صعوبة في عملية التقطيع اليدوي لرقائق المحركات. بلغت نسبة الهدر 8%، ولم تكن قادرة على إنتاج أكثر من 15 ضربة في الدقيقة. بعد تركيب ماكينة LUCUBRATE CNC للتقطيع بالدرفلة، انخفضت نسبة الهدر إلى 0.8%، وزادت السرعة إلى 45 ضربة في الدقيقة. يقول مدير المصنع، جون سميث: "الدقة مذهلة، لقد تخلصنا تقريبًا من مشاكل التركيب اللاحقة". وقد استردت الماكينة تكلفتها في غضون 14 شهرًا.
الحالة الثانية: شركة تصنيع أجهزة منزلية في أونتاريو، كندا
كانت شركة نورثلاين للأجهزة المنزلية بحاجة إلى وضع علامات تجارية على الشرائط المعدنية لضمان تتبعها. سابقًا، كانت الشركة تستعين بمصادر خارجية لوضع العلامات، مما كان يُضيف ثلاثة أيام إلى وقت التسليم. أما الآن، وبفضل نظام LUCUBRATE المتكامل لوضع العلامات، أصبحت الشركة تضع العلامات مباشرةً على خط الإنتاج بسرعة 50 ضربة في الدقيقة، مما يُقلل وقت التسليم بنسبة 70% ويوفر 120 ألف دولار سنويًا من تكاليف الاستعانة بمصادر خارجية. وعلّقت إميلي تشين، مديرة سلسلة التوريد، قائلةً: "كان التكامل سلسًا، والدقة مثالية".
الحالة الثالثة: متجر توظيف في شيفيلد، المملكة المتحدة
واجهت شركة شيفيلد بريسيجن كومبوننتس صعوبة في تغيير إعدادات القطع بشكل متكرر نظرًا لاختلاف أشكال الشقوق. كان الإعداد يستغرق 4 ساعات لكل تغيير، مما حدّ من قدرتها على إنتاج كميات كبيرة فقط. أما الآن، وبفضل ماكينة LUCUBRATE CNC، أصبح تغيير الإعدادات يستغرق 15 دقيقة فقط، مما يسمح لها بتلبية طلبات أصغر حجمًا ذات هامش ربح أعلى. يقول مالك الشركة، مارك ويلسون: "لقد زدنا حجم طلباتنا بنسبة 30% دون الحاجة إلى إضافة ورديات عمل".
الحالة الرابعة: شركة تصنيع مكونات إلكترونية في بافاريا، ألمانيا
كانت شركة بافاريا للإلكترونيات بحاجة إلى قطع دقيقة لهياكل الموصلات. تسببت الطرق اليدوية في إعادة تصنيع 12% من المنتجات. بعد تركيب نظام LUCUBRATE، انخفضت نسبة إعادة التصنيع إلى 1.5%، وزادت الطاقة الإنتاجية بنسبة 25%. وأشار مدير الإنتاج كلاوس ويبر قائلاً: "إن موثوقية الجهاز استثنائية، فنحن نشغله على مدار الساعة طوال أيام الأسبوع".
الحالة 5: شركة تصنيع أنظمة التدفئة والتهوية وتكييف الهواء في فيكتوريا، أستراليا
كانت شركة Southern Air Systems تستخدم تقنية الوسم اليدوي التي غالبًا ما كانت تخطئ في تحديد العلامات. مع وحدة الوسم CNC من LUCUBRATE، حققت الشركة وضوحًا تامًا للعلامات بنسبة 100%، وخفضت عدد العمال بمقدار عاملين في كل وردية. وقالت مديرة العمليات، سارة جونسون: "لقد أحدث هذا النظام نقلة نوعية في سجل امتثالنا للمعايير".
التطبيقات والشراكات
تُستخدم آلات التقطيع والوسم باللفائف CNC في مختلف الصناعات:
- السيارات:رقائق المحرك، مكونات الهيكل، الأقواس.
- الأجهزة المنزلية:الألواح، والإطارات، والمبادلات الحرارية.
- الإلكترونيات:الموصلات، والحماية، وإطارات التوصيل.
- نظام التدفئة والتهوية وتكييف الهواء:مجاري الهواء، والزعانف، والهياكل.
- بناء:المسامير المعدنية، والقطاعات، والمثبتات.
أقامت شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة شراكات مع كبرى شركات معالجة الملفات ومصنعي المعدات الأصلية في جميع أنحاء العالم. فعلى سبيل المثال، تُورّد الشركة آلاتها إلى مورد رئيسي لقطع غيار السيارات في المكسيك، وإلى علامة تجارية رائدة للأجهزة المنزلية في الولايات المتحدة. وتستند هذه الشراكات إلى التزام لوكيوبرات بالهندسة المُخصصة وخدمات ما بعد البيع المتميزة.
الأسئلة الشائعة
س1: ما هو أقصى سمك وعرض للشريط الذي يمكن لآلاتكم التعامل معه؟
ج: تتعامل نماذجنا القياسية مع سماكات تتراوح من 0.2 مم إلى 6 مم وعرض يصل إلى 1500 مم. تتوفر تكوينات مخصصة للمواد الأكثر سمكًا أو عرضًا.
س2: كيف تضمن جودة الشق وعمر الأداة؟
ج: نستخدم فولاذ أدوات عالي الجودة مع طلاءات مثل TiN أو DLC، ويعمل نظام التحكم CNC على تحسين معايير التثقيب لتقليل التآكل. كما أن جداول الصيانة الدورية والتشحيم التلقائي يطيلان عمر الأداة.
س3: هل يمكن دمج الآلة مع خطوط اللفائف الموجودة؟
ج: نعم، صُممت آلاتنا لتسهيل دمجها مع أنظمة معالجة اللفائف، وأجهزة فردها، ووحدات التغذية. نوفر واجهات PLC، ويمكننا التكيف مع مختلف تكوينات خطوط الإنتاج.
س4: ماذا عن خيارات العلامة التجارية - هل يمكننا استخدام الليزر بدلاً من الختم الميكانيكي؟
ج: بالتأكيد. نحن نقدم وحدات الختم الميكانيكي ووحدات الوسم بالليزر. يُعدّ الليزر مثاليًا للعلامات عالية التباين على المواد الصلبة أو للرموز الدقيقة.
س5: كيف تتم إدارة عملية التغيير لأنماط الشقوق المختلفة؟
ج: يتم تغيير الإعدادات عبر واجهة المستخدم الرسومية (HMI) - حيث يختار المشغلون البرنامج، وتضبط محاور المؤازرة تلقائيًا. بالنسبة لبعض الأنماط المعقدة، قد يلزم تغيير سريع للقالب، ولكن عادةً ما يستغرق الأمر أقل من 30 دقيقة.
جدول مقارنة: عملية تشكيل الأسطوانات اليدوية مقابل عملية تشكيل الأسطوانات باستخدام الحاسوب
| وجه | التقطيع اليدوي | عملية تشكيل القطع بالدرفلة باستخدام الحاسوب |
|---|---|---|
| معدل الخردة | 5-10% | أقل من 1% |
| السرعة (ضربات/دقيقة) | 5-15 | 30-60 |
| وقت التغيير | من ساعتين إلى أربع ساعات | 15-30 دقيقة |
| تكامل العلامة التجارية | غير متصل بالإنترنت، منفصل | مضمنة، آلية |
| متطلبات العمل | 1-2 مشغلين لكل وردية | نصف عامل لكل وردية |
الخلاصة: حسّن خط إنتاجك بدقة
لم تعد آلات التشكيل والطباعة CNC ترفًا، بل أصبحت ضرورة حتمية للمصنعين الساعين للحفاظ على قدرتهم التنافسية. فمن خلال القضاء على أوجه القصور في العمل اليدوي، وتقليل الهدر، وتمكين عمليات التغيير السريعة، تُحقق هذه الآلات عائدًا سريعًا على الاستثمار. تقدم شركة نانتونغ لوكوبريت للآلات التقنية المحدودة حلولًا مُصممة خصيصًا مدعومة بدعم عالمي. لمعرفة المزيد، حمّل ورقتنا الفنية أو تواصل مع مهندسي المبيعات لدينا للحصول على استشارة. لا تدع العمليات القديمة تُعيق تقدمك، واستغل دقة CNC.



