هل تم تصميم مخرطة CNC الدوارة الخاصة بك خصيصًا للفولاذ عالي السرعة (HSS)؟
تخيل هذا: خط إنتاجك يُشغّل دفعة من بكرات الفولاذ عالي السرعة (HSS)، ويبدو كل شيء على ما يرام - حتى تقيس خشونة السطح. قيمة Ra هي 0.8 ميكرومتر بدلاً من القيمة المطلوبة 0.4 ميكرومتر، وانخفض عمر الأداة بنسبة 30%. تفحص الآلة والأداة وسائل التبريد - كل شيء يبدو طبيعيًا. لكن المشكلة واضحة للعيان: مخرطة بكرات CNC الخاصة بك لم تُصمم أبدًا للفولاذ عالي السرعة. إذا كنت تُومئ برأسك مُدركًا لهذا، فأنت لست وحدك. يفترض العديد من المصنّعين أن أي مخرطة CNC يمكنها التعامل مع الفولاذ عالي السرعة، لكن الفولاذ عالي السرعة يختلف تمامًا. تتطلب صلابته العالية ومقاومته للتآكل وحساسيته للحرارة آلة مصممة بصلابة واستقرار حراري ودقة مُحددة. في هذه المدونة، سنستكشف لماذا لا تفي المخرطة القياسية بالغرض، وكيف يُمكن لمخرطة بكرات CNC المصممة خصيصًا للفولاذ عالي السرعة من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة أن تُحدث نقلة نوعية في إنتاج بكرات الفولاذ عالي السرعة لديك. سنتعمق في المشكلات الحقيقية، والحلول، وقصص العملاء، والرؤى التقنية التي تهم المهندسين ومديري المشتريات. في نهاية الدورة، ستعرف بالضبط ما الذي تبحث عنه، ولماذا قد يكلفك الرضا بأقل من المطلوب أكثر مما تتصور.
المشكلة الأولى: التآكل المفرط للأدوات وعمرها الافتراضي غير المتوقع
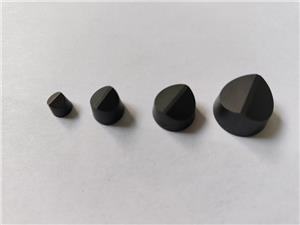
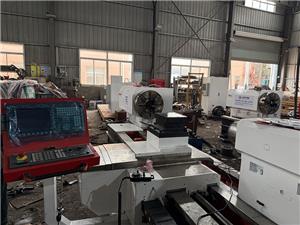
غالبًا ما تُصنع بكرات الفولاذ عالي السرعة (HSS) من قطع صلبة تتجاوز صلابتها 60 HRC. عند تشغيلها على مخرطة للأغراض العامة، يتسبب نقص الصلابة في اهتزازات دقيقة تُسرّع من تآكل الأداة. قد يتفاوت عمر الأداة من 20 إلى 50 قطعة لكل حافة، مما يجعل التخطيط مستحيلاً. أما التكلفة، فتبلغ تكلفة قطعة الكربيد النموذجية لتصنيع الفولاذ عالي السرعة 30 دولارًا، وإذا تم استبدالها كل 30 قطعة بدلًا من 50، فهذا يعني تكلفة إضافية قدرها 200 دولار لكل 1000 قطعة، بالإضافة إلى وقت التوقف لتغيير الأدوات والأجزاء التالفة بسبب رداءة تشطيب السطح. على مدار عام، قد تصل هذه التكاليف إلى عشرات الآلاف من الدولارات من النفقات غير الضرورية.
المشكلة الثانية: التشوه الحراري وعدم اتساق الدقة
الفولاذ عالي السرعة (HSS) حساس للحرارة. أثناء الخراطة، قد تصل درجة حرارة منطقة القطع إلى 600 درجة مئوية، وإذا لم تكن الماكينة مزودة بنظام تبريد فعال، فإن قطعة العمل تتمدد بشكل غير متساوٍ. قد تحافظ على دقة عالية في الأجزاء الأولى، ولكن مع ارتفاع درجة حرارة الماكينة، تتغير الأبعاد بمقدار 10-15 ميكرومتر. بالنسبة لتطبيقات الدرفلة حيث يكون التمركز ودقة الشكل الجانبي أمرين حاسمين، فهذا يعني التخلص من المنتج أو إعادة تصنيعه. التكلفة الخفية: قد تصل قيمة بكرة واحدة تالفة من الفولاذ عالي السرعة إلى 500 دولار أو أكثر، وتضيف إعادة التصنيع 30% إلى وقت دورة الإنتاج. والأسوأ من ذلك، أن عدم اتساق الجودة قد يؤدي إلى رفض العملاء للمنتجات والإضرار بالسمعة.
المشكلة الثالثة: سوء تشطيب السطح والتلميع المفرط
تتطلب بكرات الفولاذ عالي السرعة (HSS) غالبًا سطحًا أملسًا كسطح المرآة (Ra ≤ 0.4 ميكرومتر) لتطبيقات الطباعة، وصب الأغشية، ودرفلة المعادن. وتواجه المخارط التقليدية صعوبة في تحقيق ذلك بسبب عدم كفاية الصلابة الديناميكية وانحراف محور الدوران. ونتيجة لذلك، يلجأ المشغلون إلى التلميع اليدوي، مما يضيف ساعات عمل ويُدخل تباينًا في النتائج. وتتضاعف التكلفة: تكلفة العمالة البالغة 50 دولارًا أمريكيًا في الساعة، وخطر التلميع المفرط الذي قد يُغير شكل البكرة. في الإنتاج عالي التنوع، قد يؤدي هذا العائق إلى تأخير الشحنات وزيادة مخزون المنتجات قيد التصنيع.
الحل: مخرطة مصممة خصيصاً للفولاذ عالي السرعة من الصفر
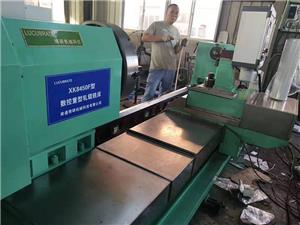
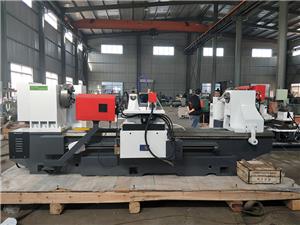
تخصصت شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة لأكثر من عقدين في تصنيع مخارط CNC الدوارة للفولاذ عالي السرعة (HSS) والمواد الصلبة الأخرى. آلاتنا ليست مخارطًا عامة مُعدّلة، بل صُممت خصيصًا للفولاذ عالي السرعة. إليكم كيف نعالج كل مشكلة:
1. الصلابة وتخميد الاهتزازاتتتميز مخارطنا بقاعدة من الحديد الزهر ذات هيكل مضلع، مع خيار قاعدة من الخرسانة البوليمرية تمتص الاهتزازات بكفاءة تفوق الحديد الزهر بعشرة أضعاف. يدعم المغزل محامل تلامس زاوية دقيقة، ويتم تحميله مسبقًا لمنع أي تذبذب. تضمن هذه الصلابة نقل قوى القطع بسلاسة، مما يقلل من تآكل الأدوات بنسبة تصل إلى 40%، ويطيل عمرها باستمرار.
2. الثبات الحرارينُدمج تصميم رأس متماثل ونظام تبريد عبر المغزل للحفاظ على درجة حرارة ثابتة لقطعة العمل والماكينة. بالإضافة إلى ذلك، يستخدم نظام التعويض الحراري لدينا مستشعرات لمراقبة أي تشوه متبقٍ ومعالجته في الوقت الفعلي. وهذا يحافظ على دقة الأبعاد في حدود ±3 ميكرومتر على مدار وردية عمل مدتها 8 ساعات، حتى عند تشغيل الفولاذ عالي السرعة.
3. تشطيب السطحبفضل الجمع بين الصلابة الديناميكية العالية، واللولب الكروي المصقول بدقة، ونظام التحكم المؤازر عالي الدقة، نحقق خشونة سطحية (Ra) تبلغ 0.2 ميكرومتر مباشرةً من عملية الخراطة، مما يلغي الحاجة إلى التلميع اليدوي. كما تعمل استراتيجيات مسار الأداة الفريدة، المصممة خصيصًا للفولاذ عالي السرعة، على تحسين إخراج الرقائق وتقليل تراكمها على الحواف، مما يُحسّن جودة السطح بشكل أكبر.
قصص نجاح العملاء
الحالة 1: شركة بريسيجن رولرز المحدودة، ألمانيا
واجهت شركة Precision Rollers Inc.، وهي شركة رائدة في توريد بكرات الفولاذ عالي السرعة (HSS) لصناعة الطباعة، صعوبات في عمر الأدوات وجودة سطحها على مخارطها الحالية. بعد تركيب مخرطة بكرات CNC من LUCUBRATE، سجلت الشركة زيادة بنسبة 50% في عمر الأدوات (من 40 إلى 60 قطعة لكل حافة) وانخفاضًا في وقت التلميع من ساعتين إلى 30 دقيقة لكل بكرة. وقال هانز مولر، مدير الإنتاج: "إن الاتساق الذي حققناه ملحوظ للغاية، فقد انخفض معدل الخردة لدينا من 5% إلى 0.5%".
الحالة الثانية: شركة ميدويست تول آند داي، الولايات المتحدة الأمريكية
تقوم هذه الشركة، التي تتخذ من ولاية أوهايو مقرًا لها، بتصنيع بكرات الفولاذ عالي السرعة (HSS) لصناعة تشكيل المعادن في السيارات. وقد واجهت الشركة انحرافًا متكررًا في الأبعاد، مما تسبب في خسارة 8% من المواد. وبفضل نظام التعويض الحراري من LUCUBRATE، أصبحت الشركة تحافظ على دقة أبعاد لا تتجاوز ±5 ميكرومتر طوال اليوم. وأشار جيم رينولدز، مهندس المصنع، إلى أن "الشركة وفرت أكثر من 120 ألف دولار سنويًا من تكاليف الخردة وإعادة التصنيع".
الحالة الثالثة: شركة نيبون رولر، اليابان
شركة نيبون رولر، المتخصصة في تصنيع بكرات الفولاذ عالي السرعة المستخدمة في صب الأغشية، كانت تتطلب خشونة سطحية (Ra) تبلغ 0.3 ميكرومتر، لكنها لم تتمكن من تحقيق سوى 0.6 ميكرومتر على مخرطتها القديمة. بعد التحول إلى نظام LUCUBRATE، حققت الشركة خشونة سطحية (Ra) تبلغ 0.25 ميكرومتر باستمرار. يقول تاكاشي ساتو، مدير الجودة: "إن جودة تشطيب السطح ممتازة لدرجة أن عملاءنا ظنوا أننا أضفنا خطوة تلميع، وهذا غير صحيح".
الحالة الرابعة: شركة أبيكس للهندسة، المملكة المتحدة
تُنتج شركة Apex Engineering بكرات فولاذية عالية السرعة لصناعة درفلة الصلب. وقد احتاجت الشركة إلى تقليل زمن دورة الإنتاج لتلبية الطلب المتزايد. وقد ساهمت مخرطة LUCUBRATE، المزودة بمغزل عالي السرعة ومسارات أدوات مُحسّنة، في تقليل زمن دورة الإنتاج بنسبة 25% مع تحسين عمر الأدوات. وعلّقت سارة طومسون، مديرة العمليات، قائلةً: "لقد زدنا الإنتاجية دون المساس بالجودة، وهذا يُعدّ نقلة نوعية".
الحالة الخامسة: شركة جنوب أفريقيا لصناعة الأسطوانات، جنوب أفريقيا
تقوم هذه الشركة بتصنيع بكرات فولاذية عالية السرعة (يصل طولها إلى 1.5 متر) لمعدات التعدين. وقد واجهت الشركة صعوبة في التعامل مع الاهتزازات والارتجاجات في مخرطتها السابقة. وقد ساهم طراز LUCUBRATE شديد التحمل المزود بنظام تخميد الاهتزازات في القضاء على هذه الارتجاجات، مما سمح لها بزيادة عمق القطع بنسبة 30%. يقول بيتر فان دير ميروي، مدير الورشة: "نقوم الآن بتصنيع البكرات في تمريرة واحدة بدلاً من تمريرتين، مما رفع الإنتاجية بنسبة 40%".
التطبيقات والشراكات
تُستخدم مخارطنا الدوارة CNC الخاصة بالفولاذ عالي السرعة في مجموعة متنوعة من التطبيقات الصعبة، بما في ذلك:
- أسطوانات الطباعة (الطباعة الغائرة، الطباعة الفلكسوغرافية)
- بكرات صب الأفلام
- بكرات مصانع درفلة المعادن
- بكرات صناعة الورق
- بكرات آلات النسيج
نفخر بشراكتنا مع كبرى شركات توريد الأدوات والمواد. فعلى سبيل المثال، توصي شركة سيراتيزيت بآلاتنا لتصنيع خراطة الفولاذ عالي السرعة، ولدينا اتفاقية تعاون مع مورد رئيسي لقطع الفولاذ عالي السرعة الخام في أوروبا لضمان تحسين أداء آلاتنا لتتوافق مع موادهم. تُمكّننا هذه الشراكات من البقاء في طليعة تكنولوجيا تصنيع الفولاذ عالي السرعة وتزويد عملائنا بمعايير تشغيل مُعتمدة.
التعليمات
س1: هل يمكنني استخدام أدواتي الحالية على مخرطتكم؟
ج: بالتأكيد. صُممت مخارطنا لتكون متوافقة مع أنظمة الأدوات القياسية (VDI، BMT، Capto). ومع ذلك، نوفر حزمة أدوات مُحسّنة خصيصًا للفولاذ عالي السرعة، تتضمن درجات وأشكالًا هندسية محددة للقطع تم اختبارها لضمان أعلى أداء. كما يُمكننا تخصيص واجهة الأداة وفقًا لتفضيلاتكم.
س2: كيف تتعامل مع قوى القطع العالية عند خراطة الفولاذ عالي السرعة المقوى؟
أ: تتميز مخارطنا بهيكل متين مزود بموجهات خطية كبيرة ومسامير كروية مُحمّلة مسبقًا. يوفر محرك المغزل عزم دوران عالٍ عند السرعات المنخفضة، ويضمن نظام المؤازرة تحكمًا دقيقًا في التغذية حتى في ظل الأحمال المتغيرة. كما نوفر خيار موجه هيدروستاتيكي لمزيد من الصلابة.
س3: ما هو الوقت المعتاد للتسليم والتركيب؟
ج: يتم شحن الطرازات القياسية خلال 12-16 أسبوعًا. يستغرق التركيب والتشغيل عادةً من 5 إلى 7 أيام، بما في ذلك التدريب. لدينا شبكة خدمة عالمية لضمان الحد الأدنى من وقت التوقف.
س4: كيف تضمنون التكرار على مدى فترات الإنتاج الطويلة؟
ج: نستخدم مزيجًا من تصميم الاستقرار الحراري، والتعويض الفوري، والاختبارات الدقيقة. يتم اختبار كل جهاز بتشغيل متواصل لمدة 48 ساعة على نظام HSS للتحقق من دقة التكرار ضمن نطاق ±3 ميكرومتر. كما نقدم خدمة معايرة اختيارية باستخدام مقياس التداخل الليزري لتحقيق دقة أعلى.
س5: ماذا عن الصيانة وقطع الغيار؟
ج: صُممت آلاتنا لتكون قليلة الصيانة. نوصي بالصيانة الدورية كل ستة أشهر، والتي يمكن أن يقوم بها موظفوكم أو فنيونا. نضمن توفر قطع الغيار لمدة 15 عامًا، ونقدم خدمة التشخيص عن بُعد لتحديد الأعطال بسرعة.
خاتمة
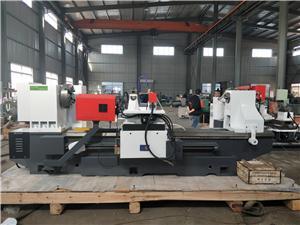
إن الاستثمار في مخرطة أسطوانات CNC مصممة خصيصًا للفولاذ عالي السرعة (HSS) لا يقتصر على مجرد شراء آلة، بل يتعلق الأمر بالتخلص من التكاليف الخفية، وضمان جودة ثابتة، والحفاظ على القدرة التنافسية. تمتلك شركة نانتونغ لوكوبريت للآلات التقنية المحدودة الخبرة والتكنولوجيا اللازمة لمساعدتك على تحقيق ذلك. لا تدع المخرطة متعددة الأغراض تحد من إنتاجك لأسطوانات الفولاذ عالي السرعة. تواصل مع مهندسي المبيعات لدينا اليوم لمناقشة متطلباتك الخاصة وطلب ورقة بحثية فنية مفصلة حول تشغيل الفولاذ عالي السرعة. دعنا نوضح لك كيف يمكن للمخرطة المناسبة أن تُحدث نقلة نوعية في عملياتك.