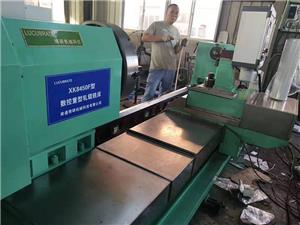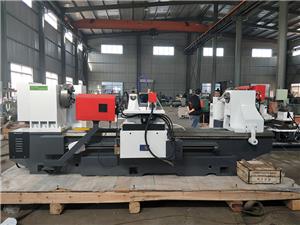
هل تُشكّل عملية تشكيل ووضع العلامات باستخدام آلات CNC نقطة ضعف لديك؟
تجوّل في أي ورشة لتصنيع المعادن ذات إنتاج متنوع بكميات قليلة، وستلاحظ على الأرجح المشهد نفسه: عامل منحني فوق محطة تقطيع يدوية، ممسكًا بالفرجار، يرسم خطوط التخطيط بقلم تحديد. صندوق الخردة المجاور يروي القصة - قطع ملتوية، وأقواس مثقوبة بشكل خاطئ، وأجزاء لم تجتز فحص العينة الأولى. إذا كان هذا مألوفًا لديك، فأنت لست وحدك. المشكلة ليست في مهارة فريقك، بل في العملية نفسها.آلات CNC لتشكيل وتمييز اللفائفصُممت هذه الآلات للتخلص من هذه المشكلة من خلال الجمع بين دقة التقطيع والتعليم في عملية واحدة مؤتمتة. ولكن هل تُحقق هذه التقنية النتائج المرجوة؟ باختصار: نعم، عند تحديد مواصفاتها ودمجها بشكل صحيح. تُفصّل هذه المدونة الجوانب التقنية، وعوامل العائد على الاستثمار، والمخاطر التي يجب تجنبها، حتى تتمكن من تحديد ما إذا كان الوقت قد حان للاستغناء نهائيًا عن محطة العمل اليدوية.
لماذا تكلفك عمليات التقطيع والتعليم التقليدية أكثر مما تعتقد؟
لنكن أكثر تحديدًا. لا تقتصر مشاكل التقطيع والتعليم التقليدية على السرعة فحسب، بل تمتد لتشمل سلسلة الإنتاج بأكملها. إليكم ثلاثة سيناريوهات شائعة لدى المصنّعين حول العالم.
المشكلة الأولى: عدم اتساق الجودة وإعادة العمل في عمليات الخلط العالية
عند إنتاج 200 نوع مختلف من الأقواس أسبوعيًا، يؤدي التخطيط اليدوي والتقطيع اليدوي إلى تباين في النتائج. فقد ينحرف خط التحديد الذي يرسمه المشغل بمقدار 0.5 مم، وقد يتآكل قالب التقطيع بشكل غير متساوٍ. والنتيجة: أجزاء غير متطابقة، وتجميعات تتطلب جهدًا، وإعادة تصنيع تقلل من هامش الربح. في ورش العمل النموذجية، تتراوح معدلات إعادة التصنيع بين 3 و5% مع الطرق اليدوية، وقد تكلف كل قطعة مُعاد تصنيعها من ضعفين إلى ثلاثة أضعاف وقت التصنيع الأصلي. أضف إلى ذلك الشحن السريع لتلبية مواعيد تسليم العملاء، وسترتفع التكلفة الحقيقية بشكل كبير.
المشكلة الثانية: ندرة العمالة الماهرة وتكاليف التدريب
يُصبح العثور على مشغلين قادرين على قراءة الرسومات المعقدة، وحساب بدلات الانحناء، وإعداد آلة التقطيع اليدوية أمرًا بالغ الصعوبة. غالبًا ما يستغرق تدريب الموظف الجديد حتى يصل إلى مستوى الكفاءة المطلوب من 6 إلى 12 شهرًا. خلال هذه الفترة، ترتفع معدلات الهدر بشكل حاد، ويقضي المشغلون ذوو الخبرة ساعات في التوجيه بدلًا من الإنتاج. في مناطق مثل أوروبا الغربية وأمريكا الشمالية، حيث يتقاعد الفنيون المهرة بوتيرة أسرع من قدرة الشركات على استبدالهم، يُشكل هذا النقص في المعرفة خطرًا استراتيجيًا.
المشكلة الثالثة: سقف الإنتاجية والتكاليف الخفية
تُعدّ عمليات التقطيع والتعليم اليدوية عمليات متسلسلة. يقوم العامل بوضع علامة على القطعة، ثم ينقلها إلى آلة التقطيع، ويُحاذيها، ثم يُقطعها، ثم يُكرر العملية. بالنسبة لقطعة تتطلب أربعة شقوق وست علامات، قد يتجاوز وقت الدورة خمس دقائق بسهولة. وبمعدل أجر عمل إجمالي قدره 65 دولارًا في الساعة، فإن ذلك يُكلف أكثر من 5 دولارات لكل قطعة كأجور عمل مباشرة فقط، قبل احتساب وقت توقف الآلة، وإعداد التجهيزات، والفحص. وعندما تتقلب أحجام الطلبات، تُصبح تكلفة العمل الثابتة هذه مُؤثرة سلبًا على هامش الربح.
حلول التقطيع والتعليم باستخدام آلات CNC: الدقة مع سرعة الإنتاج
تعالج آلات التشكيل والوسم بالدرفلة CNC هذه المشكلات من جذورها. فمن خلال دمج رؤوس التشكيل التي تعمل بمحركات مؤازرة مع وحدات الوسم القابلة للبرمجة - وكلها يتم التحكم بها عبر واجهة CNC - تحوّل هذه الآلات عملية يدوية عرضة للأخطاء إلى سير عمل آلي متكامل.
كيف يعمل: نظرة عامة فنية
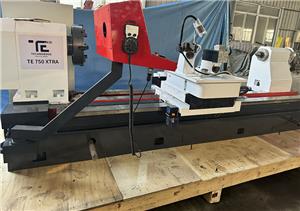
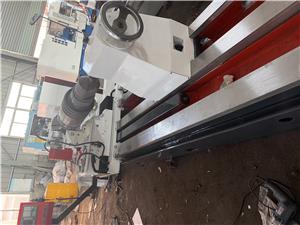
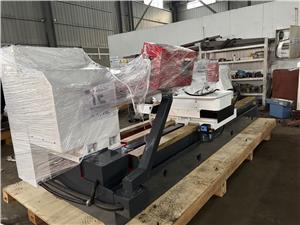
يرتكز النظام على هيكل متين يدعم رأسًا دوارًا للتقطيع ورأسًا للتعليم، وكلاهما مثبت على أدلة خطية دقيقة. تُغذى قطعة العمل عبر بكرات تعمل بمحركات مؤازرة، تقوم بتثبيت المادة وتحديد موضعها بدقة تكرار تصل إلى ±0.05 مم. يقرأ جهاز التحكم CNC ملف DXF أو إحداثيات الإدخال المباشر، ثم ينفذ مسارات التقطيع والتعليم دون تدخل المشغل. يتم التقطيع باستخدام مجموعة قوالب ومثاقب من فولاذ الأدوات المقوى، بينما يمكن التعليم باستخدام قلم نقش أو طابعة نفث الحبر أو قلم دق النقاط، وذلك حسب نوع المادة ومتطلبات التتبع. تتيح عملية الدوران معالجة مستمرة للصفائح الملفوفة أو المقطوعة مسبقًا، مما يجعلها مثالية للإنتاج المتنوع.
حل المشكلة الأولى: التخلص من إعادة العمل بدقة الحلقة المغلقة
بفضل إلغاء التخطيط اليدوي، تقضي الآلة على التباين البشري. يتم وضع كل شق وعلامة وفقًا للبرنامج الرقمي، مع تغذية راجعة من أجهزة التشفير لضمان تطابق القطعة الأولى مع القطعة الألف. عمليًا، أفاد العملاء بانخفاض معدلات إعادة العمل من 4% إلى أقل من 0.5%. بالنسبة لورشة تنتج 10,000 قطعة شهريًا، يعني ذلك تقليل عدد القطع التي تحتاج إلى إعادة عمل بمقدار 350 قطعة، مما يوفر آلاف الدولارات في تكاليف العمالة والمواد.
حل المشكلة الثانية: صقل العملية، وليس النتيجة.
مع تقنية التشكيل والتحديد بالدرفلة باستخدام الحاسوب (CNC)، يتحول دور المشغل من التخطيط الماهر إلى تشغيل الآلة. ويتقلص وقت التدريب من شهور إلى أيام. وبفضل واجهة الآلة سهلة الاستخدام وخوارزميات التداخل المدمجة، يستطيع حتى الموظف الجديد تحميل البرنامج وإنتاج قطع مطابقة للمواصفات. وهذا لا يساهم فقط في التخفيف من نقص العمالة، بل يتيح أيضًا للموظفين ذوي الخبرة التفرغ لمهام ذات قيمة أعلى مثل البرمجة وضمان الجودة.
حل المشكلة الثالثة: كسر سقف الإنتاجية
انخفضت أوقات دورات الإنتاج بشكل ملحوظ. فغالبًا ما يُمكن إنجاز قطعة كانت تستغرق 5 دقائق يدويًا في أقل من 60 ثانية، بما في ذلك عملية التقطيع والتعليم. وتتيح التغذية الدوارة معالجة مستمرة، كما يتم تقليل تغييرات الأدوات إلى الحد الأدنى بفضل أنظمة التغيير السريع. والنتيجة هي زيادة في الإنتاجية من 3 إلى 5 أضعاف دون الحاجة إلى مساحة إضافية أو تغيير الورديات. علاوة على ذلك، تم تحسين استهلاك الطاقة للآلة؛ حيث تستهلك المحركات المؤازرة الطاقة فقط عند الحركة، على عكس المكابس الهيدروليكية التي تعمل باستمرار.
مقارنة: عملية تشكيل ووضع العلامات على الأسطوانات يدوياً مقابل باستخدام التحكم الرقمي الحاسوبي
| متري | التقطيع والتحديد اليدوي | عملية تشكيل ووضع العلامات باستخدام آلات CNC |
|---|---|---|
| زمن الدورة لكل جزء (4 شقوق، 6 علامات) | 5-7 دقائق | 45-90 ثانية |
| معدل إعادة العمل | 3-5% | أقل من 0.5% |
| مهارات تشغيلية مطلوبة | مستوى عالٍ (تدريب لمدة 6-12 شهرًا) | مستوى منخفض (تدريب لمدة أسبوع إلى أسبوعين) |
| وقت تجهيز القطعة الجديدة | 15-30 دقيقة | 2-5 دقائق (استدعاء البرنامج) |
| نفايات المواد | 2-4% | أقل من 1% |
قصص نجاح العملاء: نتائج مثبتة في مختلف المناطق
الأرقام تحكي القصة، لكن السياق مهم. إليكم أربعة أمثلة لشركات تصنيع طوّرت عملياتها باستخدام تقنية التشكيل والوسم بالدرفلة CNC، وكلها مقدمة من شركة نانتونغ لوكوبريت للآلات التقنية المحدودة.
الحالة 1: شركة هاينريش ويبر المحدودة، ألمانيا - دعامات السيارات
واجهت شركة هاينريش ويبر، وهي شركة توريد قطع غيار سيارات من المستوى الثاني في بافاريا، صعوبةً في إعادة تصنيع 6% من مجموعة تضم 120 نوعًا مختلفًا من دعامات السيارات. بعد تركيب آلة LUCUBRATE CNC للقطع والتحديد، انخفضت نسبة إعادة التصنيع إلى 0.3%، وانخفض زمن دورة الإنتاج لكل قطعة من 6.2 إلى 1.1 دقيقة. يقول مدير الإنتاج كلاوس ريختر: "لقد غطت الآلة تكلفتها في غضون 14 شهرًا فقط من خلال تقليل الهدر. يركز مشغلونا الآن على فحوصات الجودة، وليس على التخطيط."
الحالة الثانية: شركة بريسيجن فاب، الولايات المتحدة الأمريكية - مكونات أنظمة التدفئة والتهوية وتكييف الهواء
تُنتج شركة Precision Fab، ومقرها أوهايو، وصلات مجاري الهواء بكميات تبدأ من 25 قطعة. كان التقطيع اليدوي يُمثل عائقًا كبيرًا، حيث حدّ من الإنتاج إلى 800 قطعة في كل وردية. أما الآن، وبفضل نظام LUCUBRATE، فقد ارتفع الإنتاج إلى 2400 قطعة في الوردية، وأصبح وقت إعداد القطع الجديدة أقل من 3 دقائق. تقول سارة جينكينز، مالكة الشركة: "نُقدم الآن عروض أسعار لمشاريع كنا نرفضها سابقًا لعدم قدرتنا على مُنافسة السعر. لقد منحتنا الآلة ميزة تنافسية."
الحالة 3: شركة ميتالفورم إس آر إل، إيطاليا - ألواح معمارية
كانت شركة ميتالفورم، المتخصصة في تصنيع ألواح الفولاذ المقاوم للصدأ المزخرفة، بحاجة إلى علامات دقيقة لضمان التتبع. كانت عملية الكتابة اليدوية غير متسقة وبطيئة. قلّصت آلة LUCUBRATE المزودة بتقنية النقش بالنقاط وقت وضع العلامات بنسبة 80%، وقضت تمامًا على أخطاء وضع العلامات. يقول مدير الجودة، ماركو بيانكي: "يطلب عملاؤنا إمكانية التتبع الكاملة لكل لوحة. والآن، يمكننا ضمان ذلك، وقد فزنا بعقود تتطلب ذلك."
الحالة الرابعة: شركة نورديك ستيل إيه بي، السويد - حاويات الآلات الثقيلة
واجهت شركة نورديك ستيل نسبة هدر بلغت 12% في تصنيع العلب المعدنية السميكة نتيجة أخطاء التقطيع اليدوي. بعد دمج آلة LUCUBRATE CNC للتقطيع والترقيم مع خط تغذية اللفائف، انخفضت نسبة الهدر إلى 0.8%، وتحسّن استخدام المواد بنسبة 7%. يقول مدير العمليات، إريك لوند: "كان العائد على الاستثمار واضحًا لا لبس فيه، فقد استرددنا الاستثمار في غضون 11 شهرًا. تتميز الآلة بموثوقية فائقة، ولم نشهد أي توقف غير مخطط له خلال عامين."
التطبيقات والشراكات: حيث الدقة أمر لا يقبل المساومة
تتفوق آلات التشكيل والوسم بالدرفلة CNC في التطبيقات التي تتطلب دقة عالية وسرعة فائقة وإمكانية تتبع مثالية. وتشمل القطاعات الرئيسية ما يلي:
- السيارات:الأقواس، ومكونات الهيكل، وأجزاء العادم حيث يكون التناسق البُعدي أمراً بالغ الأهمية.
- نظام التدفئة والتهوية وتكييف الهواء:وصلات مجاري الهواء، والشفاه، والمعلقات التي تتطلب إنتاجًا بكميات كبيرة وبمزيج منخفض.
- المعادن المعمارية:الألواح الزخرفية، والكسوة، والدرابزينات حيث يجب أن تكون العلامات سرية ولكنها دائمة.
- الآلات الثقيلة:الأغلفة والحواجز والأجزاء الهيكلية المصنوعة من مواد سميكة.
- العلب الكهربائية:اللوحات الخلفية وألواح التثبيت حيث تشير العلامات إلى معرفات المكونات.
أقامت شركة نانتونغ لوكوبريت للآلات التقنية المحدودة شراكات مع كبرى الشركات المصنعة لمعدات معالجة اللفائف وموردي المواد، مما يضمن التكامل السلس مع خطوط الإنتاج الحالية. فعلى سبيل المثال، تتوافق آلاتنا مع أنظمة تغذية اللفائف الرئيسية، مما يسمح للمصنّعين بمعالجة المواد من اللفائف مباشرةً، وبالتالي إلغاء خطوات التقطيع وخفض التكاليف بشكل أكبر. ولا تقتصر هذه الشراكات على الجوانب التقنية فحسب، بل تقوم على التزامات مشتركة بالجودة وكفاءة التشغيل، مع اتفاقيات خدمة مشتركة تضمن الاستجابة في أقل من 24 ساعة في أوروبا وأمريكا الشمالية.
الأسئلة الشائعة: ما يسأله المهندسون ومديرو المشتريات حقًا
1. ما هي المواد والسماكات التي يمكن للآلة التعامل معها؟
تتعامل نماذجنا القياسية مع الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس بسماكة تتراوح من 0.5 مم إلى 6 مم، وذلك حسب نوع الأدوات. أما بالنسبة للمواد الأكثر سمكًا، فنقدم تكوينات شديدة التحمل تصل إلى 12 مم. تتم مراقبة قوة القطع في الوقت الفعلي لمنع التحميل الزائد على الأداة، ويمكن تجهيز رأس الوسم بأداة نقش، أو طباعة نافثة للحبر، أو نقش نقطي لتلبية متطلبات تشطيب السطح.
2. كيف تضمن وضوح العلامات بعد التشكيل والطلاء؟
يمكن برمجة عمق العلامات وتباينها. بالنسبة للأجزاء التي ستُطلى بالبودرة، نوصي باستخدام علامات النقش النقطي بعمق 0.1-0.2 مم، والتي تظل واضحة بعد الطلاء. أما بالنسبة للفولاذ المقاوم للصدأ، فغالباً ما يُفضل استخدام علامات النقش الخطي. كما نوفر خيار نظام الرؤية للتحقق من جودة العلامات أثناء عملية الإنتاج، مما يضمن إمكانية التتبع بنسبة 100%.
3. ما هو جدول الصيانة النموذجي وعمر الأداة؟
تُصنع أدوات التقطيع من فولاذ الأدوات المُقسّى (صلابة 60-62 على مقياس روكويل C)، وتدوم عادةً من 50,000 إلى 100,000 دورة حسب نوع المادة. نوصي بإجراء فحوصات التشحيم اليومية وفحص حواف الأدوات أسبوعيًا. يتطلب نظام المؤازرة في الماكينة الحد الأدنى من الصيانة، حيث يكفي معايرة أجهزة التشفير سنويًا. يبلغ متوسط الوقت بين الأعطال (MTBF) للنظام بأكمله أكثر من 10,000 ساعة استنادًا إلى بيانات ميدانية.
4. هل يمكن دمج الجهاز مع نظام تخطيط موارد المؤسسات/نظام إدارة عمليات التصنيع الحالي لدينا؟
نعم. يدعم جهاز التحكم CNC بروتوكولات OPC UA وEthernet/IP، مما يسمح بالاتصال المباشر مع أنظمة تخطيط موارد المؤسسات (ERP) أو أنظمة تنفيذ التصنيع (MES) لتحميل الطلبات وإعداد تقارير الإنتاج. كما نوفر حزمة تطوير برمجية (SDK) لعمليات التكامل المخصصة. وقد قام العديد من العملاء بتطبيق نظام الإنتاج الآلي بالكامل (Lightout) من خلال ربط الجهاز بنظام جدولة الإنتاج الخاص بهم.
5. ما هي المدة الزمنية اللازمة وما هو الدعم المتاح؟
تتراوح مدة التسليم القياسية بين 10 و12 أسبوعًا من تاريخ تأكيد الطلب، وذلك حسب المواصفات المطلوبة. نوفر خدمات التركيب والتدريب في موقع العميل، وتضمن شبكة خدماتنا العالمية توصيل قطع الغيار خلال 48 ساعة في معظم المناطق. وللتطبيقات الحساسة، نقدم خدمات التشخيص عن بُعد وحزم الصيانة التنبؤية.
الخلاصة: الانتقال من نقطة الاختناق إلى نقطة الانطلاق
الأدلة واضحة: عمليات التقطيع والتعليم اليدوية تُهدر الأرباح دون أن تشعر. توفر آلات التقطيع والتعليم CNC من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة مسارًا مُثبتًا نحو جودة أعلى، وتكاليف أقل، ومرونة أكبر. سواء كنت تعمل في مجال السيارات، أو أنظمة التكييف والتهوية، أو المعادن المعمارية، فإن هذه التقنية جاهزة، والعائد على الاستثمار مُجزٍ. لا تدع محطة العمل اليدوية تُحدد قدرتك الإنتاجية.قم بتنزيل ورقتنا الفنيةللحصول على نظرة معمقة حول مواصفات الآلات واستراتيجيات التكامل، أوتواصل مع مهندسي المبيعات لدينالمناقشة طلبك المحدد. قد تكون ميزتك التنافسية التالية على بُعد دورة واحدة فقط من عملية التصنيع.