
هل مخرطتك جاهزة لتصنيع قطع تزن 50 طنًا؟
تخيل عمودًا مطروقًا يزن 45 طنًا، أي ما يعادل وزن شاحنة نصف مقطورة محملة تقريبًا، يدور بسرعة 200 دورة في الدقيقة على مخرطة. أي خلل بسيط في المحاذاة، أو خطأ في حساب التمدد الحراري، لن يؤدي فقط إلى إتلاف قطعة عمل قيمتها 250 ألف دولار، بل إلى خطر انهيار كارثي قد يعطل مصنعك لأشهر. إذا سبق لك أن حبست أنفاسك أثناء عملية خراطة ثقيلة، فأنت لست وحدك. السؤال الوارد في العنوان ليس سؤالًا بلاغيًا، بل هو واقع يومي تواجهه الصناعات التي تُصنّع مكونات ضخمة لتطبيقات الطاقة والتعدين والبحرية.
باختصار، معظم مخارط CNC القياسية غير جاهزة. فهي تفتقر إلى الصلابة الهيكلية والاستقرار الحراري وعزم دوران المغزل اللازم للتعامل مع قطع يزيد وزنها عن 10 أطنان بكفاءة. لكن فئة جديدة من مخارط CNC الثقيلة - والتي تجسدها هندسة شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة - تُغير هذا الواقع. صُممت هذه الآلات خصيصًا لتشغيل قطع عمل تزن 50 طنًا بدقة متناهية وبأقل وقت توقف ممكن. في هذه المدونة، سنستكشف التحديات التي تجعل تشغيل القطع الثقيلة أمرًا بالغ الصعوبة، وكيف تعالجها الحلول الحديثة، بالإضافة إلى تجارب واقعية من شركات حققت هذا التقدم. سواء كنت مهندسًا تُحدد مواصفات مخرطة جديدة أو مدير مشتريات تُقيّم عائد الاستثمار، فإن هذا التحليل المُعمق سيوفر لك الوضوح التقني الذي تحتاجه.

نقطة الضعف الأولى: الانحراف الهيكلي والاهتزاز - التكلفة الخفية للاهتزاز
عند تركيب قطعة عمل تزن 30 طنًا على مخرطة، تتعرض قاعدة المخرطة لعزوم انحناء قد تتجاوز 100 طن-متر. تنحرف قواعد المخرطة المصنوعة من الحديد الزهر، حتى تلك ذات الأضلاع السميكة، تحت هذه الأحمال. يؤدي هذا الانحراف إلى اهتزازات، أو ما يُعرف بالخشخشة، والتي تتجلى في رداءة تشطيب السطح، وتسارع تآكل الأدوات، وعدم دقة الأبعاد. في إحدى الحالات، كانت شركة أوروبية لتصنيع معدات الطاقة تقوم بتشكيل عمود توربيني يزن 28 طنًا على مخرطة ثقيلة تقليدية. كانت الخشخشة شديدة لدرجة اضطرت معها الشركة إلى خفض سرعة القطع بنسبة 40%، مما أدى إلى تمديد مدة العمل من 20 ساعة إلى 34 ساعة. والأسوأ من ذلك، أن تشطيب السطح تطلب عملية تجليخ إضافية كلفت 15,000 دولار أمريكي لكل قطعة. على مدار عام، تصل التكاليف الإضافية إلى ما يقارب 500,000 دولار أمريكي، بالإضافة إلى خطر حدوث عطل ناتج عن الإجهاد في موقع العمل.
لا يقتصر السبب الجذري على الانحراف الساكن فحسب، بل يشمل أيضًا الصلابة الديناميكية. عند سرعات دوران معينة للمغزل، يتوافق التردد الطبيعي لنظام الماكينة وقطعة العمل مع قوى القطع، مما يُسبب الرنين. يلجأ معظم مصنعي المخارط إلى استخدام قواعد ضخمة لمعالجة هذه المشكلة، لكن الكتلة وحدها لا تكفي. أنت بحاجة إلى التخميد وتصميم يدفع الترددات الطبيعية إلى ما فوق نطاق التشغيل.
نقطة الضعف الثانية: التمدد الحراري وفشل محمل المغزل
تُولّد عمليات الخراطة الثقيلة حرارة هائلة، ليس فقط عند حافة القطع، بل أيضًا في محامل المغزل وعلبة التروس. تعمل قطعة العمل التي تزن 50 طنًا كمشتت حراري، لكن التدرجات الحرارية عبر هيكل الآلة قد تُسبب تمددًا غير متساوٍ. على سبيل المثال، كان أحد موردي معدات التعدين في أستراليا يُصنّع مخاريط الكسارات التي تزن 40 طنًا. بعد 6 ساعات من القطع المتواصل، ازداد قطر المغزل محوريًا بمقدار 0.15 مم، مما أدى إلى اختلال التفاوت المسموح به على سطح قطره متران. اضطروا إلى التخلص من قطعتين قبل تحديد نمط الانحراف الحراري. كل مخروط تم التخلص منه كلفه 80,000 دولار أمريكي من المواد ووقت تشغيل الآلة الضائع.
تُعدّ محامل المغزل نقطة ضعف أخرى. قد تتحمل محامل الأسطوانات الأسطوانية القياسية الأحمال القطرية، لكن عمليات الخراطة الثقيلة تُفرض أيضًا أحمالًا محورية أثناء عمليات التسوية والتشكيل. المحامل غير المصممة لتحمل الأحمال المركبة تتعطل قبل الأوان. أفاد حوض بناء سفن في كوريا الجنوبية بحدوث أعطال في المحامل كل 4000 ساعة على مخرطته الثقيلة، بتكلفة 50000 دولار أمريكي لكل استبدال بالإضافة إلى 5 أيام من التوقف عن العمل. أما التكلفة الخفية؟ فهي عدم الالتزام بمواعيد التسليم المحددة في عقد بحري، مما أدى إلى بنود جزائية.
نقطة الضعف الثالثة: التحكم في الرقائق وسلامة المشغل
ينتج عن الخراطة بمعدلات إزالة مواد عالية رقائق طويلة ومتشابكة قد تتشابك مع قطعة العمل، أو تُتلف الأداة، أو تُصيب العامل. في العمليات الشاقة، قد يصل حجم الرقائق المتساقطة في كل دورة إلى 2 مم أو أكثر، مما يُنتج رقائق ساخنة وثقيلة. كانت إحدى الشركات الأمريكية المُصنّعة لمعدات النفط والغاز تُخرط أجسام صمامات وزنها 20 طنًا من سبيكة إنكونيل 625. كانت الرقائق شديدة الصلابة لدرجة أنها التفت حول ظرف التثبيت، مما استدعى تدخلًا يدويًا كل 15 دقيقة. لم يُقلل هذا من الإنتاجية بنسبة 30% فحسب، بل شكّل أيضًا خطرًا جسيمًا على السلامة، حيث أُصيب أحد العمال بجرح بالغ عندما استقرت رقاقة متساقطة ثم انطلقت فجأة.
علاوة على ذلك، يمكن أن يتسبب تراكم الرقائق في تلف حراري لسطح قطعة العمل، مما يؤدي إلى تشقق التآكل الإجهادي أثناء التشغيل. وهذا أمر غير مقبول بالنسبة للمكونات الحساسة مثل أجسام الصمامات.
الحل الأول: تصميم سرير متجانس مع تخميد الاهتزازات
لمكافحة الانحراف والاهتزاز، تستخدم شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة قاعدة متجانسة مصبوبة من حديد ميهانيت عالي الجودة، بسماكة جدار تبلغ 250 مم وأضلاع داخلية مرتبة على شكل خلية نحل. يزيد هذا التصميم من الصلابة الساكنة بنسبة 40% مقارنةً بالقواعد التقليدية. والأهم من ذلك، أن القاعدة مملوءة بمادة تخميد خرسانية بوليمرية تمتص الاهتزازات. والنتيجة هي صلابة ديناميكية تحافظ على الترددات الطبيعية فوق 70 هرتز، وهو ما يتجاوز بكثير ترددات مرور الأسنان النموذجية في عمليات الخراطة الثقيلة.
عمليًا، هذا يعني إمكانية إجراء عمليات قطع أعمق دون اهتزاز. بالنسبة لشركة تصنيع معدات الطاقة الأوروبية المذكورة سابقًا، أدى التحول إلى مخرطة Lucubrate شديدة التحمل إلى الاستغناء عن عملية التجليخ وتقليل زمن الدورة بنسبة 25%. كما تحسنت جودة سطح المنتج من 3.2 ميكرومتر إلى 1.6 ميكرومتر، ما يفي بالمواصفات المطلوبة مباشرةً بعد الخراطة.
الحل الثاني: التعويض الحراري وتصميم المغزل المتين
تُدار ظاهرة التمدد الحراري من خلال مزيج من التصميم والتعويض الفعال. يُعزل رأس المخرطة عن قاعدة المخرطة باستخدام فواصل حرارية، ويُدعم المغزل بمحامل أسطوانية مزدوجة الصفوف مع تحميل مسبق يستوعب الأحمال القطرية والمحورية. إضافةً إلى ذلك، يدمج نظام Lucubrate مستشعرات حرارة في نقاط حرجة - محمل المغزل الأمامي، وعلبة التروس، وقاعدة المخرطة - ويستخدم خوارزمية تعويض CNC تُعدّل إزاحات الأدوات في الوقت الفعلي بناءً على النماذج الحرارية.
بالنسبة لمورّد معدات التعدين الأسترالي، مكّنهم ذلك من الحفاظ على دقة ±0.05 مم على سطح قطره متران طوال دورة تشغيل مدتها 8 ساعات. انخفضت نسبة الخردة من 8% إلى الصفر، مما وفّر 160,000 دولار أمريكي سنويًا على هذا الجزء وحده. كما ساهمت محامل المغزل، المصممة للعمل لمدة 20,000 ساعة تحت الأحمال الثقيلة، في تقليل وقت التوقف وتكاليف الصيانة بشكل ملحوظ.
الحل الثالث: نظام تبريد عالي الضغط وإدارة الرقائق
يُمكن التحكم الفعال في رقائق القطع من خلال سائل تبريد عالي الضغط (70 بار) يُوجّه بدقة إلى منطقة القطع، بالإضافة إلى ناقل رقائق مصمم خصيصًا للرقائق الثقيلة والمتشابكة. يتضمن حل شركة Lucubrate فوهة تبريد قابلة للبرمجة تتبع مسار أداة القطع، مما يضمن التبريد الأمثل وإزالة الرقائق بكفاءة. بالنسبة لشركة تصنيع النفط والغاز الأمريكية، ساهم هذا الحل في تقليل التدخل اليدوي من مرة كل 15 دقيقة إلى مرة واحدة في كل وردية، مما رفع الإنتاجية بنسبة 35% وقضى على حوادث السلامة المتعلقة بتشابك الرقائق.
بالإضافة إلى ذلك، يشتمل نظام التبريد على وحدة ترشيح تزيل الجزيئات التي يصل حجمها إلى 20 ميكرون، مما يمنع إعادة تدوير الرقائق التي يمكن أن تتلف سطح الطلاء.
قصص نجاح العملاء
1. شركة EnerTech Solutions، ألمانياكانت هذه الشركة المصنعة لأعمدة التوربينات لمحطات الطاقة تعاني من مشكلة الاهتزاز في عمود يزن 30 طنًا. بعد تركيب مخرطة Lucubrate HDT-500، حققت الشركة انخفاضًا بنسبة 30% في زمن دورة الإنتاج، واستغنت عن عملية تجليخ ثانوية. يقول كلاوس ماير، مدير الإنتاج: "صلابة الماكينة استثنائية، إذ أصبح بإمكاننا الآن إجراء عمليات قطع كاملة العمق دون أي اهتزاز". بلغت الوفورات السنوية 450,000 يورو.
2. شركة مينبرو للمعدات، أسترالياواجهت شركة MinPro، المتخصصة في تصنيع مخاريط الكسارات لقطاع التعدين، مشاكل الانحراف الحراري في مخرطتها القديمة. وبفضل نظام التعويض الحراري من Lucubrate، أصبح بإمكانها الآن الحفاظ على دقة ±0.05 مم على أسطح بطول مترين. وقالت سارة طومسون، مديرة العمليات: "لقد انتقلنا من إتلاف قطعتين شهريًا إلى الصفر". وقد وفر خفض الهدر 1.2 مليون دولار سنويًا.
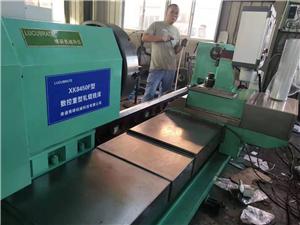
3. جلف كوست مارين، الولايات المتحدة الأمريكيةكان هذا الحوض يُصنّع أعمدة مراوح بوزن 25 طنًا من الفولاذ المقاوم للصدأ المزدوج. كان عمر الأدوات غير متوقع، وكانت السيطرة على الرايش كابوسًا. نظام التبريد عالي الضغط من Lucubrate والأدوات المُحسّنة زادا عمر الأدوات بنسبة 50% وقلّلا وقت التشغيل بنسبة 20%. يقول مايك جونسون، رئيس الورشة: "إدارة الرايش تُغيّر قواعد اللعبة - لا مزيد من التوقف لإزالة أعشاش الطيور". الزيادة السنوية في الإنتاجية: 300,000 دولار.
4. شركة نورديك للصناعات الثقيلة، النرويج- نظرًا لإنتاج هذه الشركة أعمدة رئيسية لتوربينات الرياح تزن 40 طنًا، فقد احتاجت إلى تحسين جودة السطح لتقليل مخاطر التلف الناتج عن الإجهاد. وقد وفرت مخرطة Lucubrate المزودة بنظام تخميد الاهتزازات خشونة سطحية (Ra) تبلغ 0.8 ميكرومتر مباشرةً من عملية الخراطة، مما ألغى الحاجة إلى مرحلة التلميع. وصرح إريك لارسن، مدير الهندسة، قائلاً: "لقد خفضنا أوقات التسليم بنسبة 25% وحسّنا الجودة في الوقت نفسه". بلغت الوفورات 600,000 يورو سنويًا.
5. مجموعة سينوفالف، الصينكانت شركة سينوفالف، المتخصصة في تصنيع أجسام الصمامات الكبيرة لقطاع النفط والغاز، تواجه أعطالاً متكررة في محامل المغزل. بعد التحول إلى مخرطة لوسيوبرات شديدة التحمل ذات تصميم محسّن للمحامل، عملت الشركة لمدة 18,000 ساعة دون أي عطل. وقال لي وي، مدير المصنع: "الموثوقية أمر بالغ الأهمية لعملياتنا التي تعمل على مدار الساعة، وقد حققت لوسيوبرات هذا الهدف". وانخفضت تكاليف الصيانة بمقدار 200,000 دولار أمريكي سنويًا.
التطبيقات والشراكات
تُستخدم مخارط CNC الثقيلة من شركة نانتونغ لوكيوبرات للآلات التقنية المحدودة في مجموعة متنوعة من التطبيقات الصعبة:
- توليد الطاقة:أعمدة التوربينات، ودوارات المولدات، ومكونات الطاقة الكهرومائية التي يصل وزنها إلى 50 طنًا.
- التعدين والبناء:مخاريط الكسارات، وبطانات المطاحن، والتروس الكبيرة.
- النفط والغاز:أجسام الصمامات، وأجهزة منع الانفجار، وأطواق الحفر.
- بحري:أعمدة المراوح، وأعمدة الدفة، وأسطوانات الونش.
- طاقة الرياح:الأعمدة الرئيسية، وحوامل المحامل، ومكونات علبة التروس.
نتعاون بشكل وثيق مع كبار الموردين ومصنعي المعدات الأصلية. فعلى سبيل المثال، لدينا شراكة استراتيجية مع شركة أوروبية رائدة في تصنيع علب التروس، والتي تستخدم مخارط Lucubrate لتلبية احتياجاتها في عمليات الخراطة الثقيلة. وبالمثل، قامت شركة أمريكية كبرى لخدمات حقول النفط بتأهيل آلاتنا لتصنيع أجسام الصمامات الحساسة بعد خضوعها لاختبارات صارمة. وتستند هذه الشراكات إلى التزام مشترك بالدقة والموثوقية.
التعليمات
س1: ما هي أقصى سعة وزن لماكينات الخراطة CNC الثقيلة الخاصة بكم؟
ج: تستطيع موديلاتنا القياسية شديدة التحمل التعامل مع قطع عمل يصل وزنها إلى 50 طنًا بين المركزين، مع توفر حلول مخصصة تصل إلى 80 طنًا. تم تصميم قاعدة المخرطة ورأسها بمعامل أمان 2.5 لضمان الثبات تحت الأحمال القصوى.
س2: كيف تضمنون الاستقرار الحراري أثناء دورات التشغيل الطويلة؟
أ: نستخدم مزيجًا من العزل الحراري، والتبريد النشط لرأس المخرطة، والتعويض الفوري باستخدام مجسات درجة الحرارة وخوارزميات التحكم الرقمي بالحاسوب. تُظهر اختباراتنا أن الانحراف البُعدي يبقى ضمن نطاق ±0.03 مم خلال دورة مدتها 8 ساعات، حتى بالنسبة لقطع العمل التي تزن 40 طنًا.
س3: هل يمكن دمج مخارطكم مع أنظمة التشغيل الآلي للتصنيع بدون إضاءة؟
ج: نعم، تدعم أنظمة التحكم الرقمي الحاسوبي لدينا التحميل والتفريغ الآلي، ونوفر خيارات لمراقبة الأدوات والتحكم التكيفي. لقد نجحنا في دمج المخارط في خلايا الإنتاج الآلية للإنتاج المستمر للأجزاء الكبيرة.
س4: ما نوع نظام إدارة الرقائق الذي تقدمونه؟
ج: نوفر أنظمة تبريد عالية الضغط (تصل إلى 100 بار) مزودة بفوهات قابلة للبرمجة، وناقل رقائق شديد التحمل قادر على التعامل مع الرقائق الطويلة والمتشابكة. صُمم النظام لتقليل التدخل اليدوي وضمان سلامة المشغل.
س5: كيف تدعمون الصيانة وقطع الغيار على مستوى العالم؟
ج: لدينا مراكز خدمة في مناطق رئيسية ونقدم خدمات التشخيص عن بُعد. تتوفر قطع الغيار مع إمكانية توفيرها خلال 48 ساعة للمكونات الأساسية. كما نقدم برامج تدريب في الموقع وبرامج صيانة وقائية.
الخاتمة ودعوة للعمل
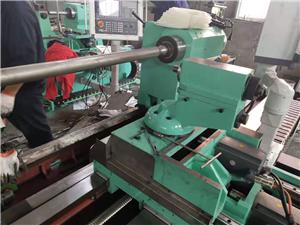
لا يقتصر تصنيع آلات الخراطة CNC الثقيلة على الحجم فحسب، بل يتعداه إلى هندسة تعالج التحديات الأساسية المتمثلة في الصلابة والاستقرار الحراري والتحكم في الرايش. إن المشكلات التي ناقشناها حقيقية ومكلفة، ولكن يمكن حلها باستخدام التقنية المناسبة. وقد أثبتت شركة نانتونغ لوكوبريت للآلات التقنية المحدودة، عبر قطاعات صناعية وقارات متعددة، أن مخارطها الثقيلة تُحقق تحسينات ملموسة في الإنتاجية والجودة والسلامة.
إذا كنت تواجه تحديات في عمليات الخراطة الثقيلة الحالية، فلا ترضَ بالحلول المؤقتة. حمّل ورقتنا البحثية التقنية بعنوان "هندسة مخارط CNC الثقيلة لقطع العمل التي تزن 50 طنًا"، والتي تتناول بالتفصيل مبادئ التصميم واختبارات التحقق. أو الأفضل من ذلك، تواصل مباشرةً مع أحد مهندسي المبيعات لدينا لمناقشة تطبيقك الخاص. تفضل بزيارة موقعنا الإلكتروني للتواصل معنا - قد تكون قطعة العمل التالية التي تزن 50 طنًا هي القطعة التي تعمل بسلاسة وكفاءة وأمان.



